锌及锌合金在切割加工过程中,切割区产生的高温会使锌材表面处于高活性状态。切割完成后,工件在工序间存放,表面容易与空气中的水分和氧气反应,出现发白、发暗或起斑等腐蚀现象。锌的化学活泼性较高,标准电极电位约 - 0.76V(相对于标准氢电极),在潮湿环境中腐蚀速率较快。如果切割冷却液中没有足够的缓蚀组分,工件在加工后数天内就可能出现明显的腐蚀痕迹。
锌材切割冷却液需要同时满足三个要求:在切割过程中提供冷却和润滑,在加工后为工件表面提供缓蚀保护,以及在一定使用周期内保持体系稳定。常规冷却液对钢铁的防锈效果好,对锌材的缓蚀能力往往不足,锌材切割需要专门的缓蚀组分。
锌缓蚀剂的作用方式是在锌表面形成化学吸附膜,将腐蚀介质与锌基体隔离。缓蚀剂分子中的极性基团与锌表面活性位点结合,非极性碳链朝外形成保护屏障。这层膜在切割加工后随冷却液覆盖在工件表面,在工序间存放期间提供保护。
锌缓蚀液通常以浓缩液形式配制,使用时稀释到工作浓度。浓缩液中缓蚀剂的比例决定了稀释后工作液中有效组分的浓度,直接影响缓蚀周期。
德旭新材料的改性硼酸酯 DX622 属于含氮硼酸酯衍生物产品,具有锌材防腐蚀性,同时对黑色金属有防锈性能。其分子结构中的含氮硼酸酯基团对锌表面具有化学吸附作用,可在锌材表面形成保护膜。
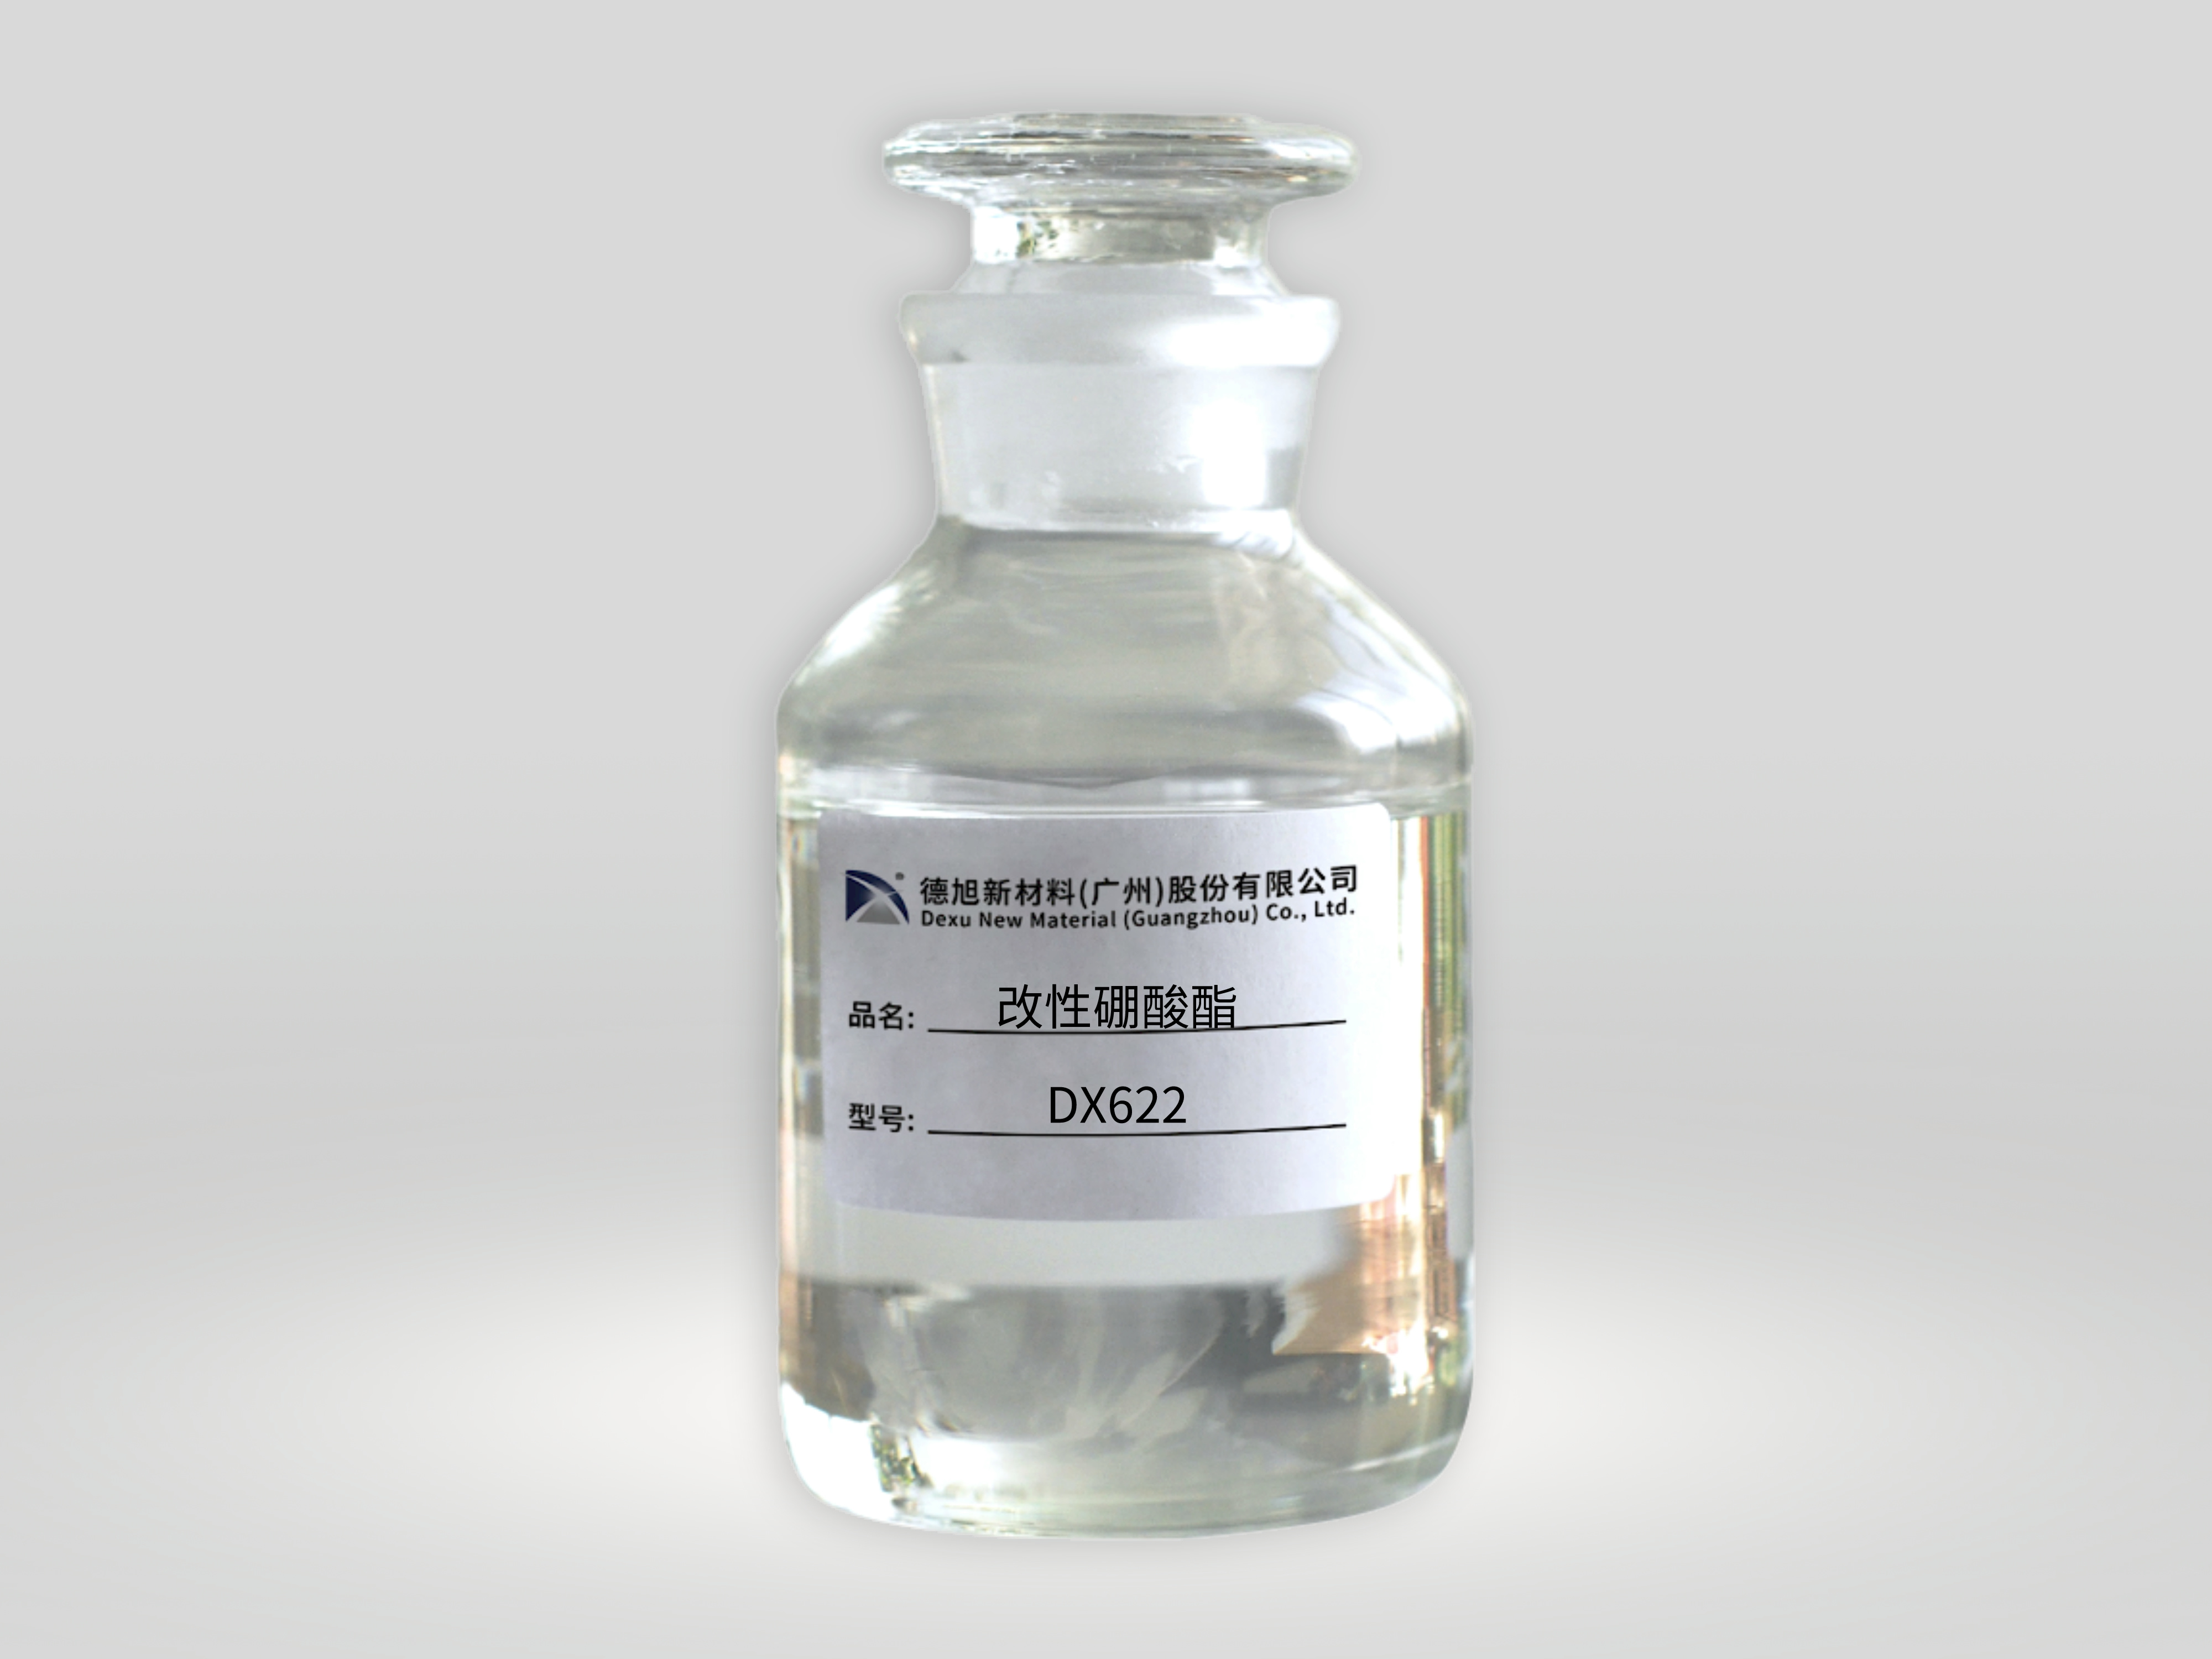
在客户应用中,锌缓蚀液采用 DX622 配制,原液添加量 1%,稀释 20 倍使用,用于锌材切割冷却和缓蚀,缓蚀效果达到 1 个月。配方中复配少量磷酸酯,用于增加极压润滑性能,改善切割加工条件。DX622 在 1000ppm 硬水中保持澄清透明,适用于自来水配制条件。其碱储备能力有助于维持工作液的 pH 稳定性,延长使用周期。
以配制 100kg 浓缩型锌缓蚀液为例:
配制步骤:
使用方式:将浓缩液稀释 20 倍,即工作液中 DX622 浓度为 0.05%。用于锌材切割冷却,切割后工件表面残留的缓蚀液在干燥过程中形成保护膜,工序间存放 1 个月未出现腐蚀。
浓度维护:锌缓蚀液在使用过程中,有效组分随工件带出而消耗。建议定期检测浓度,根据消耗情况补加 DX622 原液,维持缓蚀效果稳定。
水质适应:DX622 在 1000ppm 硬水中保持澄清,常规自来水可直接配制。硬度较高的地区建议先进行小批量验证。
复配磷酸酯:磷酸酯的加入量根据切割加工负荷确定。加工负荷较高时,适当增加磷酸酯比例,改善极压润滑性能;加工负荷较低时,可减少用量。
pH 控制:DX622 的 1% 水溶液 pH 在 8.5-10.5 之间,呈碱性。在使用过程中,定期检测工作液 pH,维持在适宜范围内。
工件后处理:切割后工件表面的缓蚀液膜可根据后续工序要求处理。如需进入焊接或涂装工序,建议用清水冲洗去除;如需工序间暂存,可保留液膜提供缓蚀保护。
锌材切割冷却缓蚀液的配制,核心在于缓蚀剂在锌表面的吸附成膜效果和使用周期的匹配。德旭新材料的改性硼酸酯 DX622 在该场景中已有客户应用案例,1% 原液添加量、稀释 20 倍使用,缓蚀周期达到 1 个月。建议在批量使用前进行小批量验证,根据实际切割条件和存放周期调整配方比例。
你们在锌材切割加工中,使用过哪些冷却缓蚀方案?欢迎在评论区交流具体配方和工艺条件。