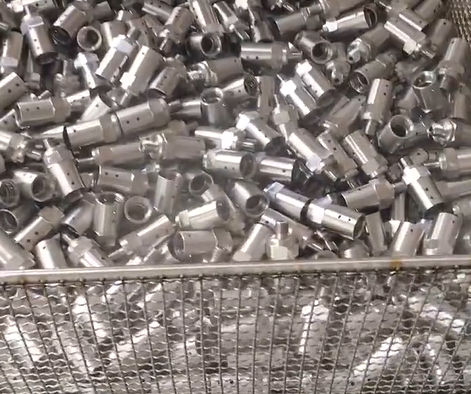
不锈铁工件在加工后通常需要经过除油清洗。常规流程是清洗后再单独进行防锈处理,但有些产线希望清洗后直接进入下道工序,不增加水洗和防锈环节。如果清洗剂本身具备防锈能力,工件在清洗后不水洗,表面残留的清洗液在干燥后形成防锈膜,可以简化工艺、节约用水。
这种 “清洗 + 防锈” 一体化的方案,对清洗剂中的防锈组分提出了要求:在 50-55℃的碱性清洗条件下保持稳定,清洗后能在不锈铁表面形成有效的防锈膜,且不影响工件外观和后道工序。
清洗后防锈靠什么
清洗后工件表面残留一层薄薄的清洗液,这层清洗液中含有防锈剂和碱性助剂。在工件干燥过程中,水分蒸发,防锈剂分子在金属表面完成化学吸附,形成一层保护膜,将腐蚀介质与金属基体隔离。
如果清洗剂中没有防锈组分,残留的水分和碱性物质在干燥过程中可能与不锈铁表面反应,表现为水印、发暗或锈点。不锈铁虽然耐蚀性优于碳钢,但在加工后表面活性较高,加上清洗液中的杂质和水分,仍存在腐蚀风险。
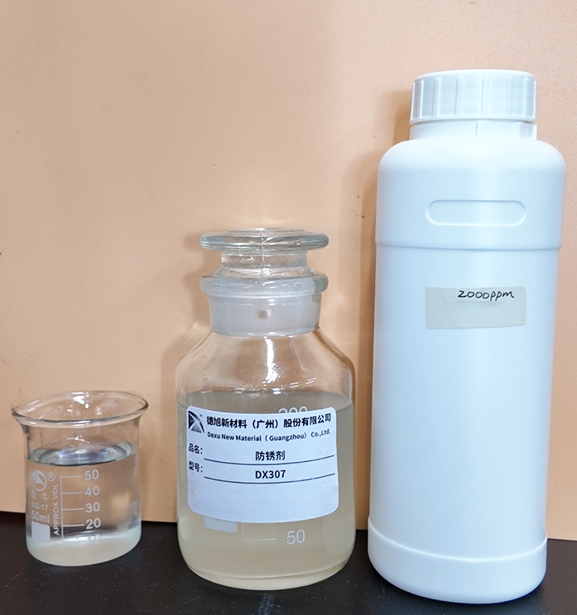
德旭新材料的防锈剂 DX307 属于多元羧酸胺盐类水溶性防锈剂,不含硼、磷、硫、氯等元素。其分子结构中的极性基团对不锈铁表面具有化学吸附能力,可在金属表面形成保护膜。DX307 无泡,不含有机硅、聚醚和消泡剂,适用于浸泡和喷淋清洗。其水溶性好,能与水以任意比例互溶,在碱性体系中保持稳定。
在清洗剂配方中,DX307 作为防锈组分使用。清洗过程中,DX307 随清洗液接触工件表面,在除油的同时完成吸附。清洗后不水洗,残留液膜中的 DX307 在干燥过程中继续成膜,为工件提供工序间防锈保护。
清洗剂配方框架(参考比例):
工艺条件:
在实际客户应用中,采用含 DX307 的碱性清洗剂,在 50-55℃浸泡除油条件下,不锈铁工件清洗后不水洗,防锈周期达到 15 天。
清洗温度:50-55℃。温度过低时除油效果不足,温度过高时可能加速防锈剂的消耗。 清洗液浓度:DX307 建议添加量 2%-3%。浓度可根据油污程度和防锈周期要求调整。定期检测清洗液浓度,根据消耗情况补加 DX307 原液。 清洗液维护:清洗液使用过程中,油污和杂质逐渐累积。当除油效果下降或防锈周期缩短时,建议更换清洗液。 后道工序:清洗后不水洗的工件,在进入焊接、涂装等工序前,可根据要求用水冲洗表面残留。DX307 的防锈膜用水即可去除,不影响后续工序。
不锈铁工件在 50-55℃浸泡除油清洗后,依靠清洗剂中的防锈剂 DX307 在清洗过程中完成吸附成膜,可实现 15 天的工序间防锈。该方案将清洗和防锈合并为一道工序,简化了工艺流程。实际应用中,建议根据工件材质、油污程度和防锈周期要求,通过小批量验证确认清洗效果和防锈效果。
你们在不锈铁或其他金属工件的清洗防锈一体化工艺中,使用过哪些防锈剂和清洗方案?欢迎在评论区交流具体配方和工艺条件。