

压铸铝与铁复合工件的防锈难点
压铸铝和铁复合工件在加工后,表面同时存在铝和铁两种金属。铝是两性金属,在碱性清洗后表面活性高,容易发黑;铁在潮湿环境中容易生锈。两种金属的电极电位不同,在电解质存在时可能形成电偶腐蚀,铝作为阳极优先腐蚀,铁作为阴极被保护,但铝的腐蚀产物可能影响工件外观和后续工序。
碱洗后的工件表面残留碱性物质,pH 偏高。如果直接进入防锈工序,防锈剂在碱性条件下的吸附行为与中性条件不同,部分防锈剂在碱性环境中溶解性或吸附效率会发生变化。因此,碱洗后通常需要经过水洗,降低工件表面 pH,再进入防锈水处理。
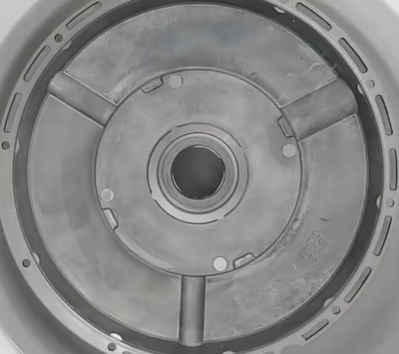
防锈方案:DX320 喷淋防锈水
德旭新材料的防锈剂 DX320 是一种多元羧酸胺盐水溶性防锈剂,通过化学吸附在金属表面形成保护膜。在压铸铝加铁复合工件的防锈中,DX320 可同时覆盖铝和铁两种材质,减缓铝的氧化变色和铁的电化学腐蚀。
根据实际客户测试,在碱洗后的防锈水工序中,使用 1% 浓度的 DX320 水溶液,采用喷淋方式处理压铸铝加铁工件,可实现 10 天的工序间防锈。该方案适用于对残留要求不苛刻的场景,或可通过后道水洗工序解决残留问题。
工艺流程与参数
碱洗:去除工件表面油污和加工残留。碱洗液的浓度和温度根据油污程度确定,通常为 50-60℃,浓度按现场工艺执行。
水洗:碱洗后用水洗去工件表面残留的碱液,降低表面 pH,为防锈水处理创造条件。建议使用自来水或纯水,水洗时间不少于 1 分钟。
喷淋防锈水:配制 1% DX320 水溶液,使用喷淋设备将防锈水均匀喷洒在工件表面。喷淋压力建议 0.5-1.5bar,确保防锈水覆盖工件所有表面,包括凹槽和边角。喷淋时间 30-60 秒,以工件表面完全润湿为准。
烘干:工件在 50-60℃条件下烘干,避免高温导致防锈膜开裂。烘干后工件转入库房或下道工序。
为什么能实现 10 天防锈
DX320 分子中的极性基团对铁和铝表面均具有化学吸附能力,在金属表面形成一层致密的吸附膜。这层膜将空气中的水分和氧气与金属基体隔离,延缓腐蚀反应的启动。在喷淋工艺中,防锈水以细雾形式覆盖工件表面,防锈剂分子有充分机会接触金属表面并完成吸附。
1% 浓度是基于实际测试验证的有效浓度。浓度过低时,吸附膜覆盖不完整,防锈周期缩短;浓度过高时,对防锈周期的延长效果有限,且增加残留风险。1% 浓度在防锈效果与残留控制之间取得平衡。

应用建议
该方案适用于压铸铝加铁复合工件的工序间防锈,防锈周期要求 10 天左右的场景。使用前建议进行小批量验证,确认防锈效果和残留情况。防锈水使用过程中,定期检测浓度,根据工件带出量及时补加 DX320 原液。喷淋设备定期检查喷嘴是否堵塞,确保防锈水均匀覆盖。
德旭新材料在金属防腐蚀领域积累了多金属复合工件的防锈经验,防锈剂 DX320 在铁铜铝复合工件、压铸铝加铁工件等场景中均有应用案例。如需了解具体配方调整或工艺参数优化,可通过官方渠道联系技术团队。
你们在压铸铝加铁复合工件的防锈中,遇到过哪些问题?欢迎在评论区交流具体工况和防锈方案。


