

现象:乳化油体系防锈 “先天不足”
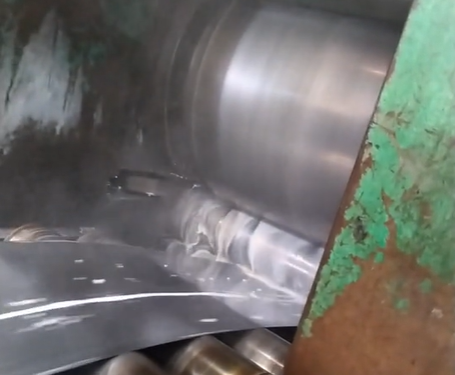
冷轧板在冷轧液乳化油体系中加工后,工序间防锈时间只能维持 24 小时。终端客户的要求是 7 天。工艺员检查了乳化油浓度、pH、水质,都在推荐范围内。防锈时间就是提不上去。
这个现象在冷轧板加工中并不少见。乳化油体系以基础油和乳化剂为主要成分,防锈剂在配方中的添加量通常有限。当乳化油稀释 20 倍使用时,防锈组分的有效浓度进一步降低。使用 2-3 周后,体系中的防锈剂因工件带出和微生物作用而持续消耗,防锈能力逐步衰减,最终表现为 24 小时就出现锈斑。
原因:为什么乳化油体系的防锈容易 “拖后腿”
防锈组分浓度不足
乳化油配方中,防锈剂的添加量受乳化体系稳定性的限制。添加量过高可能导致乳化体系破乳或分层。稀释 20 倍后,工作液中的防锈剂浓度降至较低水平,难以在冷轧板表面形成完整的吸附膜。
使用周期内的消耗
乳化油工作液在使用过程中,防锈组分随工件带出而持续消耗。补水不补原液时,防锈剂的有效浓度逐步下降。使用 2-3 周后,工作液中剩余的有效防锈组分已不足以提供 7 天的防锈保护。
解决方案:复配 DX320 补强防锈
针对乳化油体系防锈不足的问题,在冷轧液工作液中复配防锈剂 DX320 是可行的解决路径。
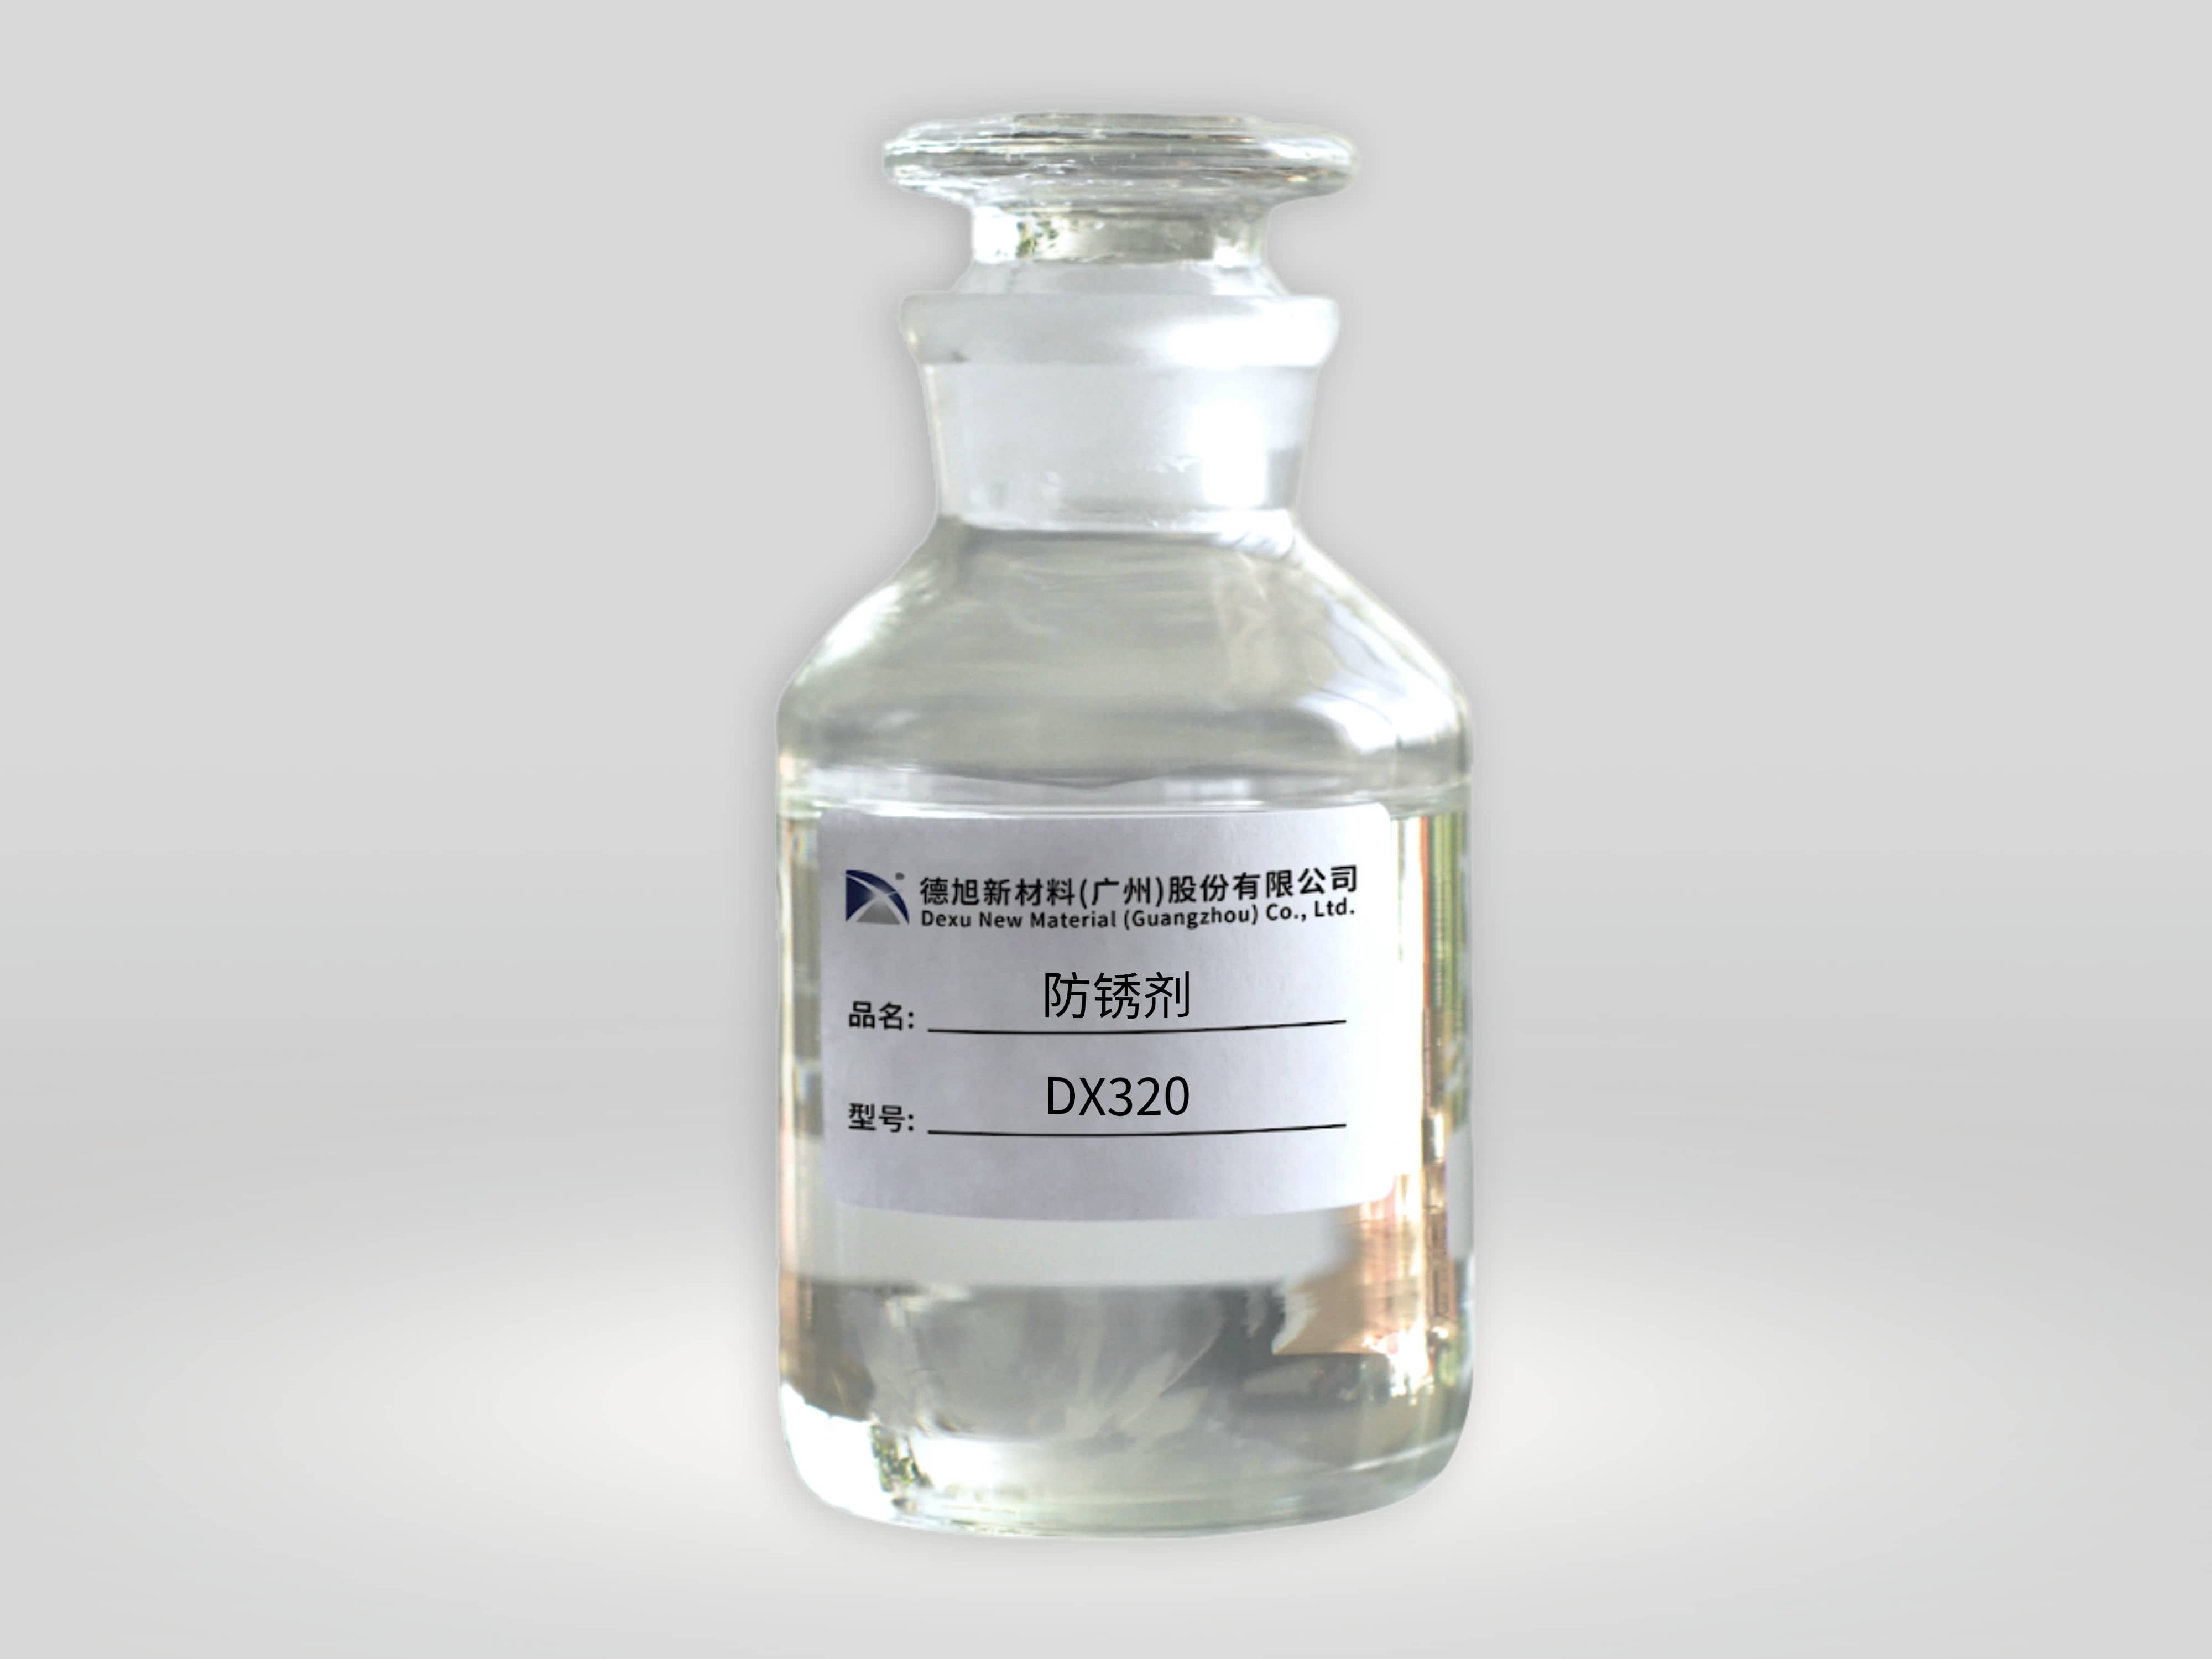
DX320 属于多元羧酸胺盐型水溶性防锈剂,通过化学吸附在金属表面形成保护膜。其抗硬水能力(2000ppm 硬水中保持澄清)使其在自来水配制的乳化油工作液中保持稳定。在铸铁屑防锈测试中,DX320 在 0.20% 浓度下 2 小时防锈达到 0 级。
在冷轧板冷轧液乳化油的终端测试中,工作液复配 0.5% DX320 后,防锈时间从 24 小时延长至 7 天,满足终端要求。复配后工作液保持均匀状态,未出现破乳或分层。
配方建议
复配比例
在乳化油工作液中,DX320 的复配比例建议从 0.5% 起步,根据防锈周期要求做梯度测试。防锈周期要求 7 天时,0.5% 可满足要求;要求更长时间时,可适当提高至 0.8%-1.0%。
配伍性确认
DX320 与乳化油体系的乳化剂和基础油配伍性良好。在复配前,建议先进行小批量测试,确认复配后的工作液状态(是否分层、是否有析出物)和防锈效果。
使用管理
复配 DX320 后,建议定期检测工作液中防锈组分的有效浓度。补液时按比例补加 DX320 原液,维持防锈组分的有效浓度。当工作液使用周期超过 3 周时,建议适当提高 DX320 的补加量,补偿防锈组分的消耗。
后道工序兼容性
DX320 的防锈膜用水冲洗即可去除,不影响冷轧板后续的焊接、涂装或加工工序。在进入下一道工序前,建议用清水冲洗工件表面,去除防锈膜。
结论
冷轧液乳化油体系因 防锈组分浓度有限,工序间防锈时间通常较短。在冷轧液工作液中复配 0.5% 的防锈剂 DX320,可将防锈时间从 24 小时延长至 7 天,满足终端要求。复配前建议小批量验证配伍性,复配后建立浓度检测和补加制度,维持防锈效果的稳定。
你们在冷轧液乳化油体系中遇到过防锈时间不足的问题吗?复配方案是怎么调整的?欢迎在评论区交流具体工况和验证结果。


