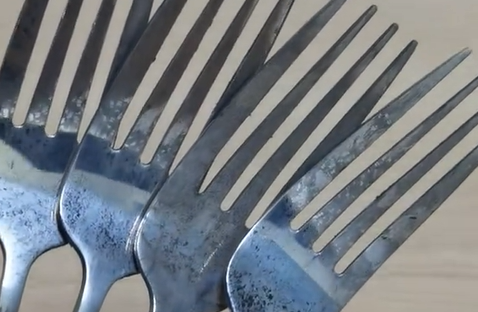
不锈钢刀叉在抛光后,表面会残留一层抛光蜡。刀叉结构复杂,叉齿间隙、柄部凹槽、边缘接缝都是抛光蜡容易积存的部位。超声波清洗虽然能提供空化冲击,但如果除蜡剂对蜡质的渗透和乳化不足,或者工件摆放方式不当,蜡渍和挂灰仍会残留在死角位置。后续检查时,白布擦拭有灰色痕迹,或者表面水膜不连续,都会影响包装和交付。
刀叉超声波除蜡的常见问题
蜡渍残留:叉齿之间、柄部花纹处,蜡质没有被充分乳化剥离,干燥后形成白雾或灰痕。
挂灰:抛光蜡中的磨料颗粒和抛光布纤维碎屑没有被分散到清洗液中,重新附着在工件表面。
泡沫干扰:除蜡剂起泡倾向高,超声波槽液面泡沫堆积,影响空化效应传导,导致清洗不均匀。
槽液老化:除蜡水使用一段时间后,蜡质累积,乳化能力下降,清洗效果波动。
这些问题往往不是单一原因造成的。除蜡剂的选型、清洗温度、超声波参数、工件摆放和漂洗方式,都会影响最终效果。
DX108A 在刀叉除蜡中的适配性
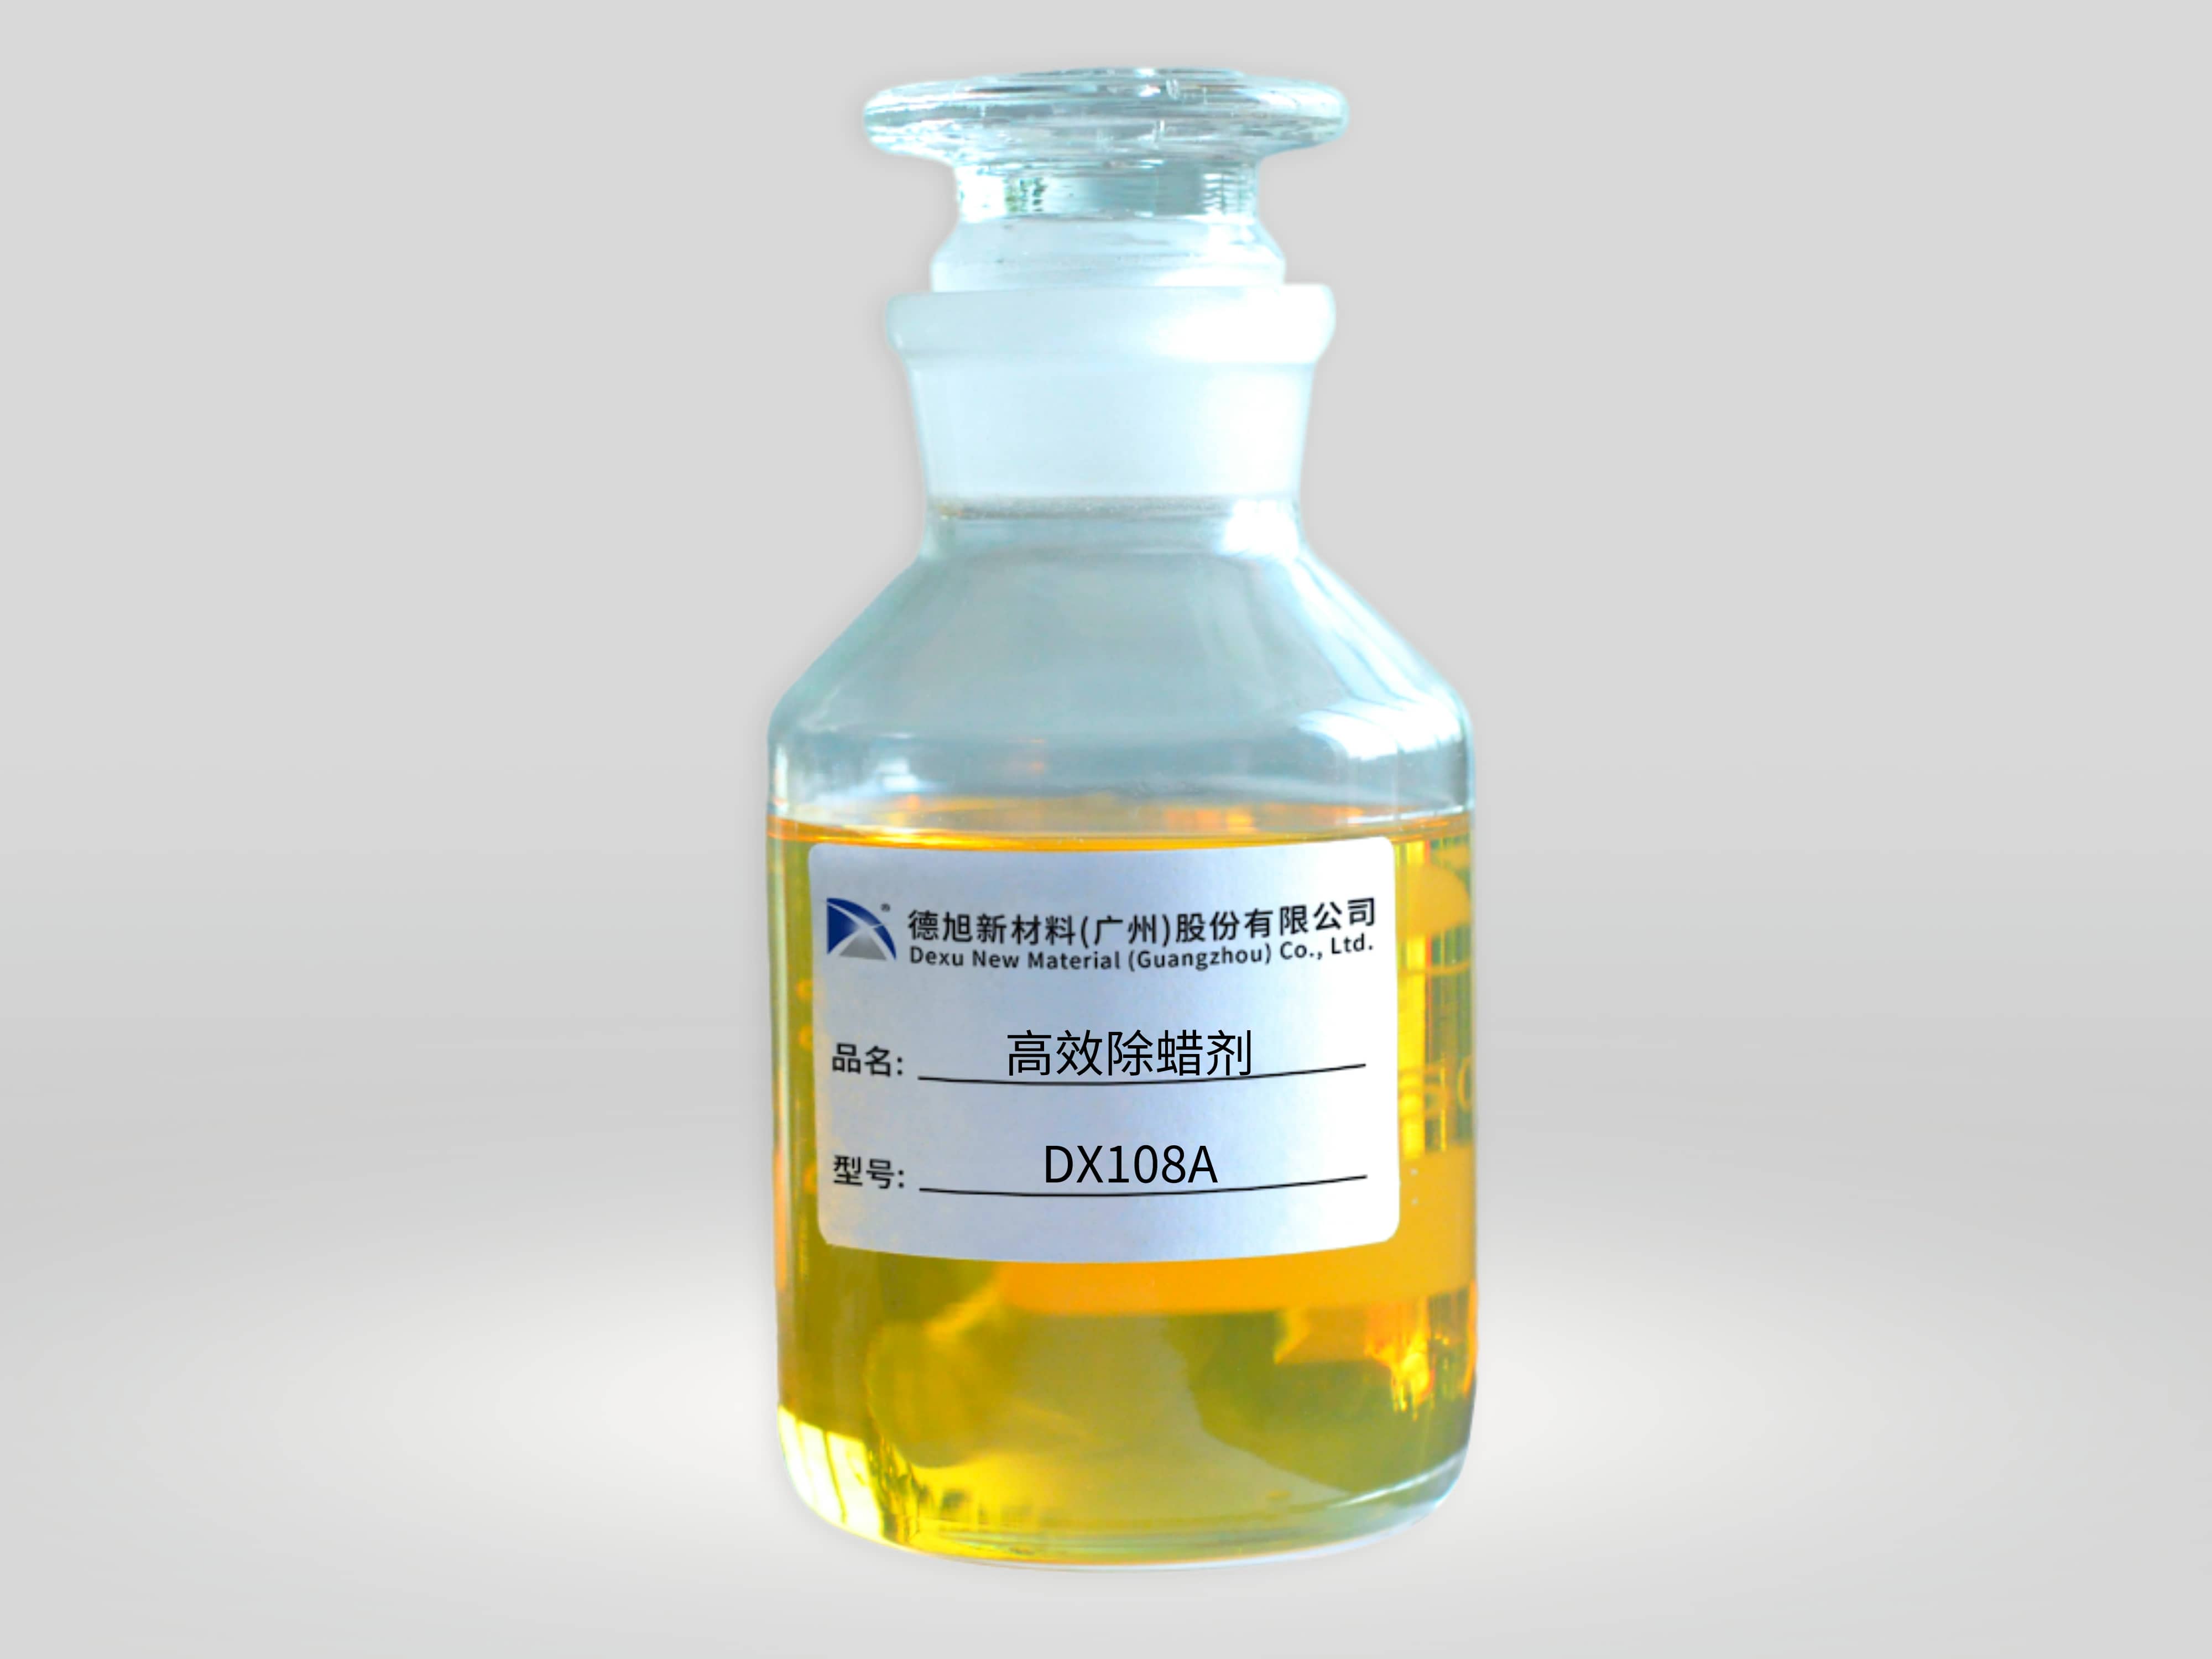
德旭新材料的高效除蜡剂 DX108A 是一款水性除蜡复合剂,由溶蜡剂、表面活性剂等组成,可渗透、剥离不锈钢工件表面的蜡质、挂灰和油污。在实验室对比中,DX108A 在不锈钢试片上的除蜡表现优于常规除蜡方案,适合用于不锈钢刀叉的超声波除蜡清洗。
DX108A 可直接稀释成除蜡水使用。常规做法是:将 DX108A 按 30%-50% 的比例加入水中,配制成除蜡水原液,再根据蜡层厚度稀释 10-20 倍使用。也可将 DX108A 以 10%-20% 的添加量复配到除蜡粉体系中,与其他助剂配合使用。
工艺参数建议
温度:建议 70-85℃。温度不足时蜡质软化不充分,乳化速度慢;温度过高会加速槽液消耗。
时间:5-15 分钟,视蜡层厚度和工件结构而定。刀叉齿间蜡渍较厚时,可适当延长时间。
超声波:频率 40kHz,功率根据清洗槽和工件装载量调整。工件不宜叠放,建议叉齿朝上或侧放,便于空化气泡进入缝隙。
漂洗:除蜡后需用热水或纯水漂洗,将已剥离的蜡质和磨料颗粒从表面带走。漂洗水保持溢流,避免二次污染。
槽液维护:定期撇除液面浮蜡,检测除蜡水浓度。当清洗效果下降、补加原液后改善有限时,建议更换槽液。
应用案例
某不锈钢餐具加工企业采用 DX108A 配制除蜡水,在 80℃超声波条件下清洗刀叉。清洗后,叉齿间隙和柄部凹槽的蜡渍明显减少,表面挂灰问题改善,水膜连续完整。后续抛光或包装工序未再出现因除蜡不净导致的返工。该方案在产线中稳定使用。
选型思路
不锈钢刀叉超声波除蜡,核心是除蜡剂对蜡质的渗透、乳化和分散能力,以及工艺参数的匹配。DX108A 作为水性除蜡复合剂,可用于不锈钢刀叉的除蜡清洗,具体稀释比例和清洗时间需根据抛光蜡类型、蜡层厚度和超声波设备条件做小批量验证。
德旭新材料在金属除蜡清洗领域有高效除蜡剂 DX108A 等产品,可用于不锈钢餐具、精密五金、电子产品零件等场景的除蜡清洗。
你们在不锈钢刀叉或其他餐具的超声波除蜡中,遇到过哪些问题?欢迎在评论区交流具体清洗条件和解决思路。