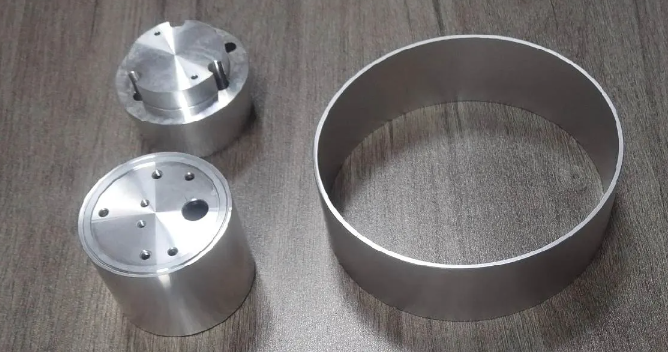
6063 铝在碱性除油后,表面氧化膜会被部分去除,铝基体处于较高活性状态。工件从除油槽出来到进入焊接工序之间,如果存放时间较长或环境湿度较高,表面容易出现发暗、氧化甚至点蚀。可如果为了防止氧化而加入常规缓蚀剂,又可能带来另一个问题 —— 残留物在焊接高温下分解或碳化,影响焊缝质量,导致焊后变色、气孔或强度波动。
除油后既要缓蚀,又不能影响焊接,这对缓蚀剂的选型提出了两个约束:对铝表面有足够的吸附保护能力;在焊接条件下不留下干扰焊缝的残留物。
6063 铝除油后的腐蚀与焊接风险
6063 铝属于 6 系铝合金,含镁和硅,耐蚀性相对较好,但除油后的新鲜表面仍然敏感。碱性除油剂通常 pH 在 8.5-9.5 之间,铝在这个区间内表面氧化膜会缓慢溶解和再生。如果除油后没有及时形成保护层,铝表面在空气中原生氧化膜生长不均匀,宏观表现为发暗或水痕。焊接时,表面状态不一致会影响电弧稳定性和焊缝成形,严重时出现局部未熔合或气孔。
常规缓蚀剂中,含硅、含磷或含硼的组分在焊接高温下可能形成氧化物残留,干扰焊缝。因此,用于除油后缓蚀的助剂,最好不含这些元素,同时在铝表面形成易于在焊接前去除或高温下不干扰焊缝的吸附膜。
DX5819 的适配逻辑
德旭新材料的镁铝缓蚀剂 DX5819 是一款有色金属缓蚀剂,对高镁铝材、高锌铝材、钢材等具有缓蚀性能,同时具有一定的润滑性能。产品不含磷、硅、硼等元素,适用于全合成金属加工液,也适用于除油后缓蚀场景。
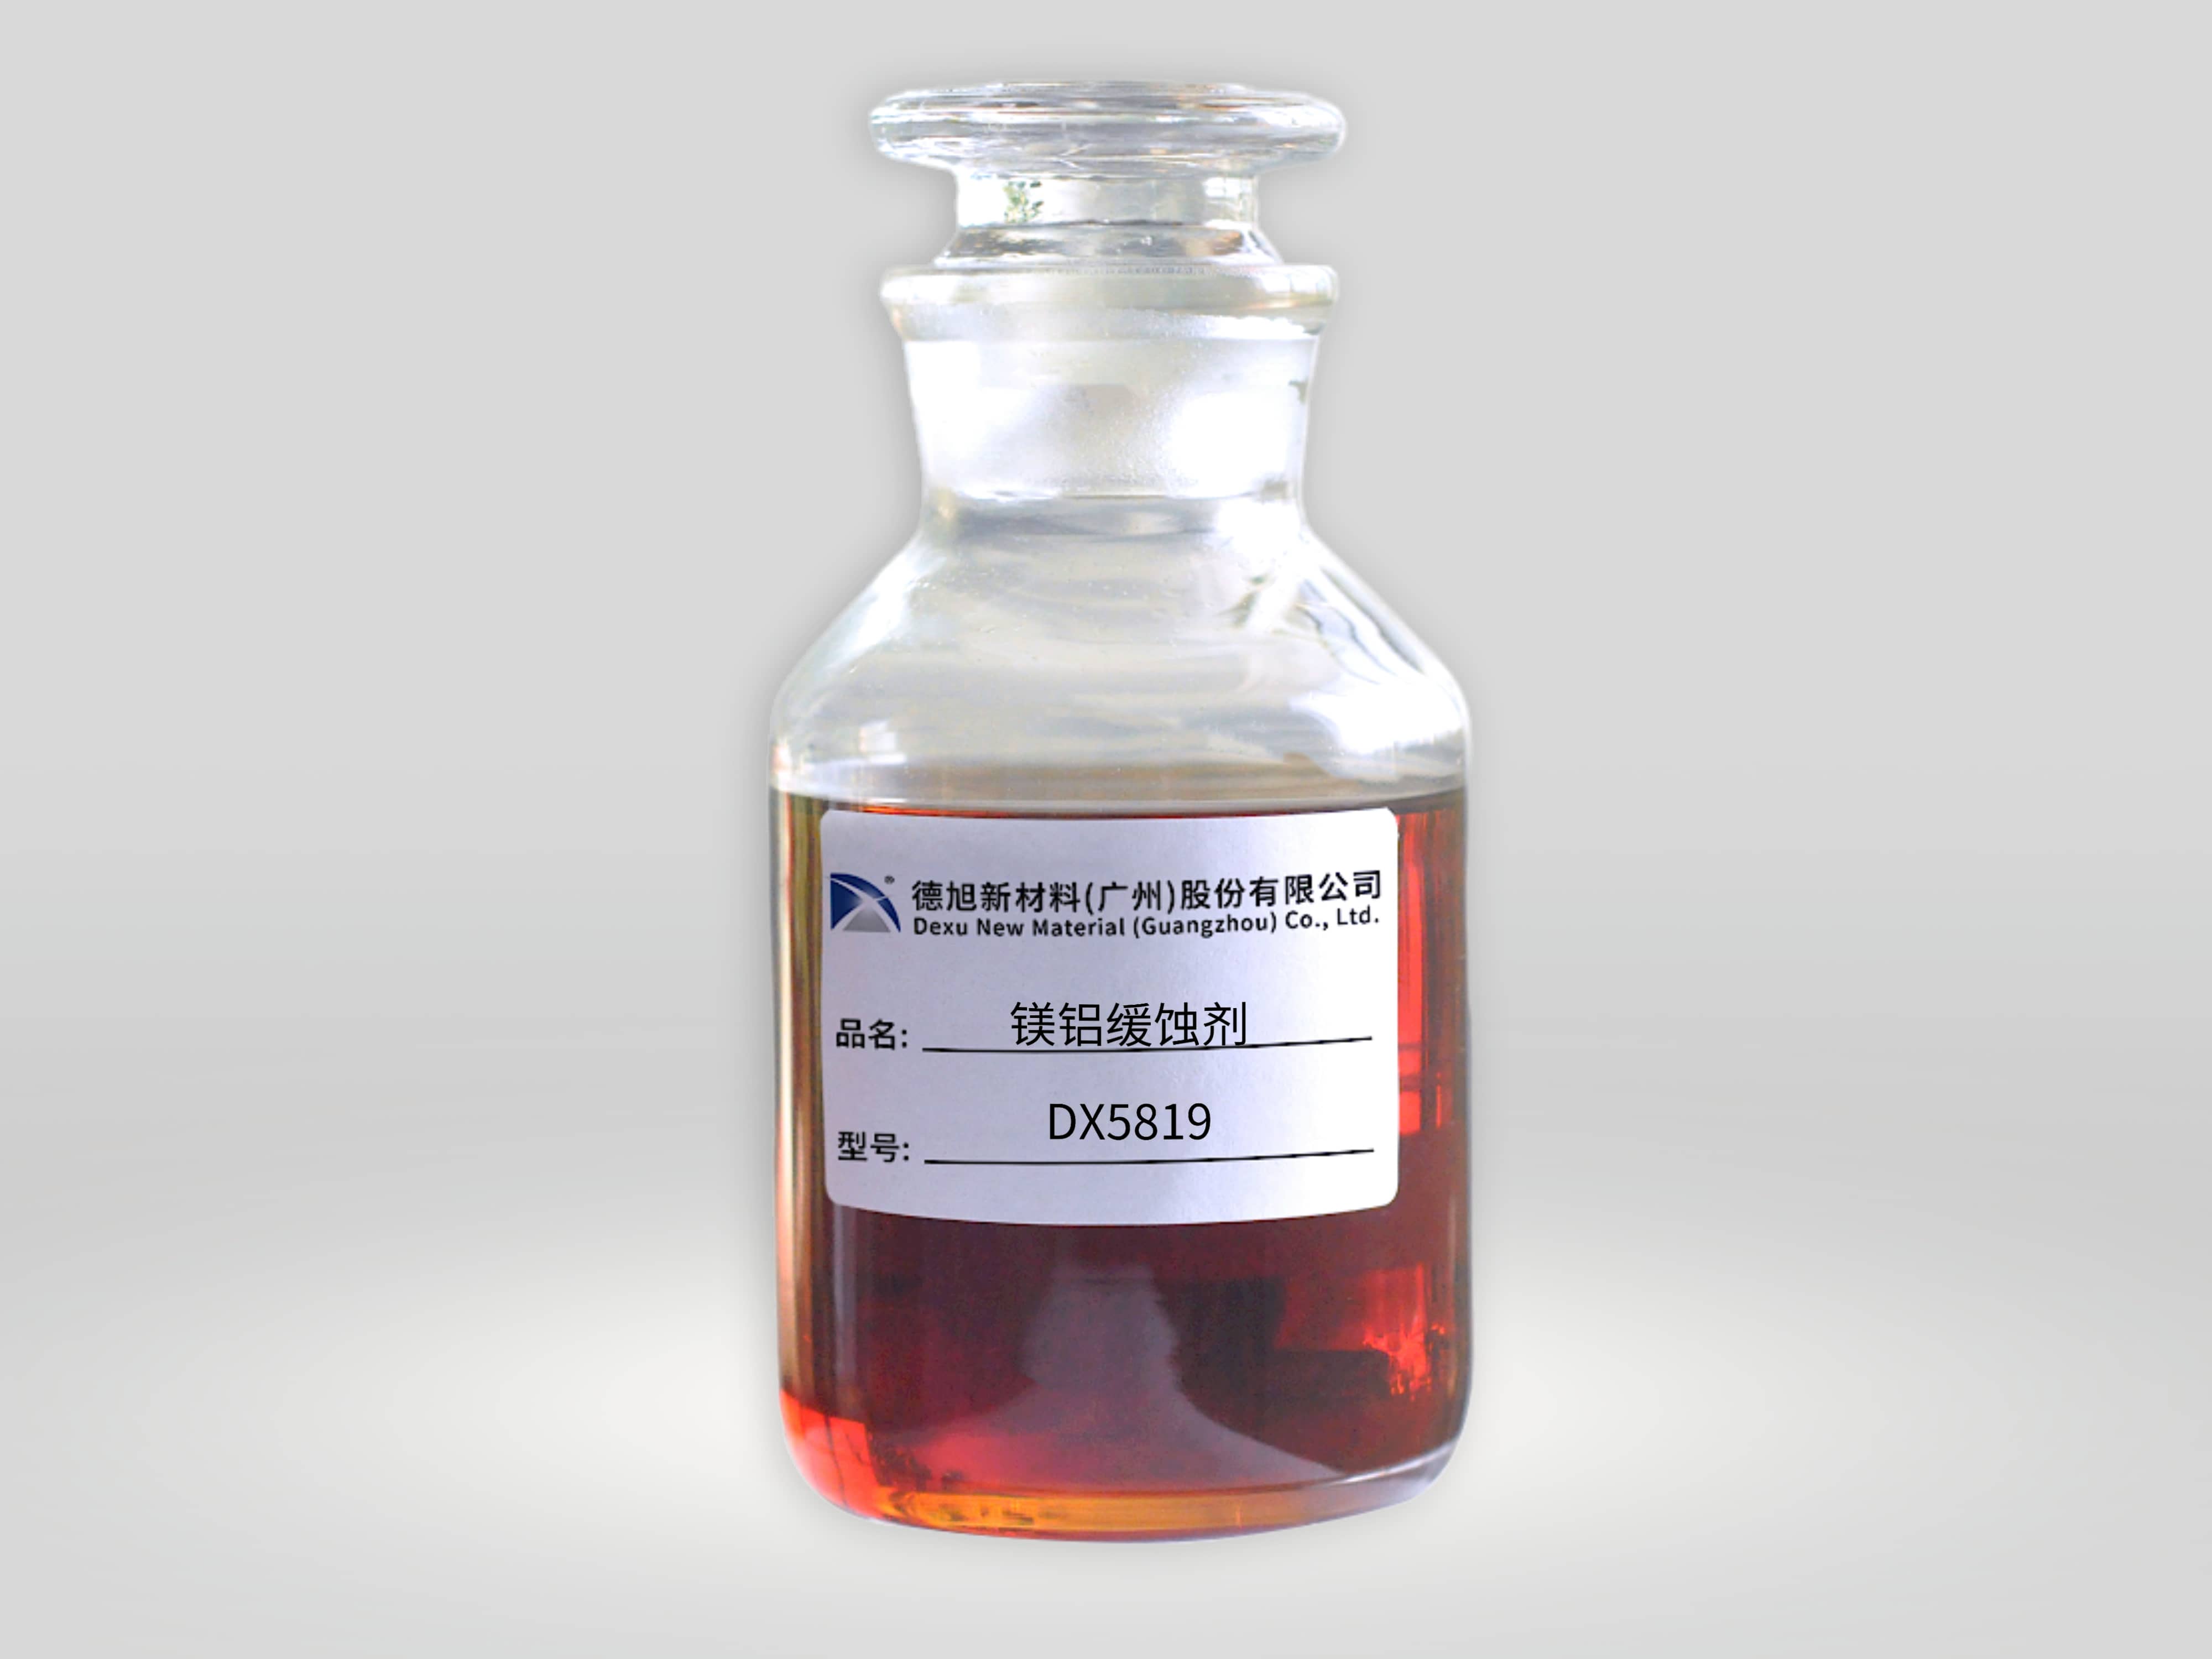
DX5819 通过化学吸附在铝表面形成保护层,将腐蚀介质与铝基体隔离。在除油剂体系中复配 DX5819,除油的同时在铝表面完成吸附,减少除油后到焊接前这一时间窗口内的氧化风险。由于不含磷、硅、硼,DX5819 在焊接高温下不会引入这些元素的残留,对焊缝的干扰风险较低。
客户应用案例
在客户终端测试中,某企业针对 6063 铝工件,在弱碱性除油剂体系(pH 8.5-8.8)中复配 DX5819。工艺要求是:除油后能对铝材缓蚀,且对焊接无影响,焊接后工件不变色。原液复配 1.5% 的 DX5819 后,除油后缓蚀效果达到要求,焊接后工件表面未出现变色,满足工艺标准。
应用条件:
•产品:镁铝缓蚀剂 DX5819
•材质:6063 铝
•体系:弱碱性除油剂(pH 8.5-8.8)
•添加量:原液复配 1.5%
•效果:除油后缓蚀达标,焊接后工件不变色
这个案例说明,DX5819 在弱碱性除油体系中可与除油组分配合,在不影响焊接的前提下为 6063 铝提供除油后的缓蚀保护。
配方与使用建议
添加量:在除油剂原液中,DX5819 建议添加量 1%-1.5%,具体比例根据除油剂碱度和工件存放周期调整。产品资料中,DX5819 在金属加工液中的建议原液添加量为 0.25%-1.5%;作为铝材缓蚀液直接使用时,建议使用浓度 0.2%-1%。 添加方式:将 DX5819 加入除油剂原液中,搅拌均匀。在配制工作液时,按除油剂稀释比例稀释,DX5819 随除油剂一起进入清洗槽。 工艺匹配:除油温度、时间根据油污程度确定。除油后可根据现有工艺进行水洗或直接进入下道工序。若焊接前对表面洁净度有更高要求,可用清水冲洗,去除残留。 兼容性确认:在批量使用前,建议进行小批量验证,确认除油后铝表面状态、焊接后焊缝颜色和焊接质量满足要求。不同 6063 铝工件表面状态和焊接工艺存在差异,配方比例需根据实际工况调整。
选型总结
6063 铝除油后既要缓蚀又不影响焊接,核心是选择对铝表面有吸附保护能力、且不含磷硅硼等焊接干扰元素的缓蚀剂。德旭新材料的 DX5819 在弱碱性除油体系中以 1.5% 复配,客户测试中除油后缓蚀达标,焊接后工件不变色。该方案可作为 6063 铝除油后缓蚀的参考方向,具体添加量和工艺条件需结合实际工况做小批量验证。
你们在 6063 铝或其他铝合金除油后缓蚀与焊接兼容性方面,使用过哪些缓蚀剂?欢迎在评论区交流具体配方和工艺条件。