不锈钢抛光件采用高温超声波除蜡工艺时,很多工厂会遇到一个共性痛点:工件清洗完成后肉眼观察表面干净无蜡,使用白布擦拭,会出现灰色、淡黄色的擦拭痕迹。这类蜡灰、油膜残留肉眼不易察觉,却会直接造成后续电镀附着力差、喷涂掉膜、焊接产生气孔、成品表面色差等批量不良,严重影响产品良率。
很多技术人员遇到该问题,第一反应是提升除蜡主剂的浓度。但实际生产中,单纯提高主剂用量,并不能彻底解决蜡灰残留,还会带来槽液泡沫飙升、工件二次返沾残留等新问题。
产生蜡灰残留,根源来自抛光蜡本身的组分。不锈钢抛光蜡是多组分混合物,主要包含蜡质、脂肪酸、金属氧化物磨料、抛光布纤维碎屑。高温超声环境下,蜡质受热软化,除蜡主剂可以把蜡质乳化剥离;但体系如果缺少高效分散组分,抛光产生的磨料微粉、纤维碎屑无法稳定分散在清洗液中,就会重新吸附回工件表面,形成肉眼难辨的蜡灰。工件表面油膜,则来源于抛光辅助油脂以及前道加工工序带入的机油、切削油。
因此一套合格的不锈钢超声除蜡水,不能只看重溶蜡能力,需要同时兼顾溶蜡、除油、除灰分散三大核心性能。
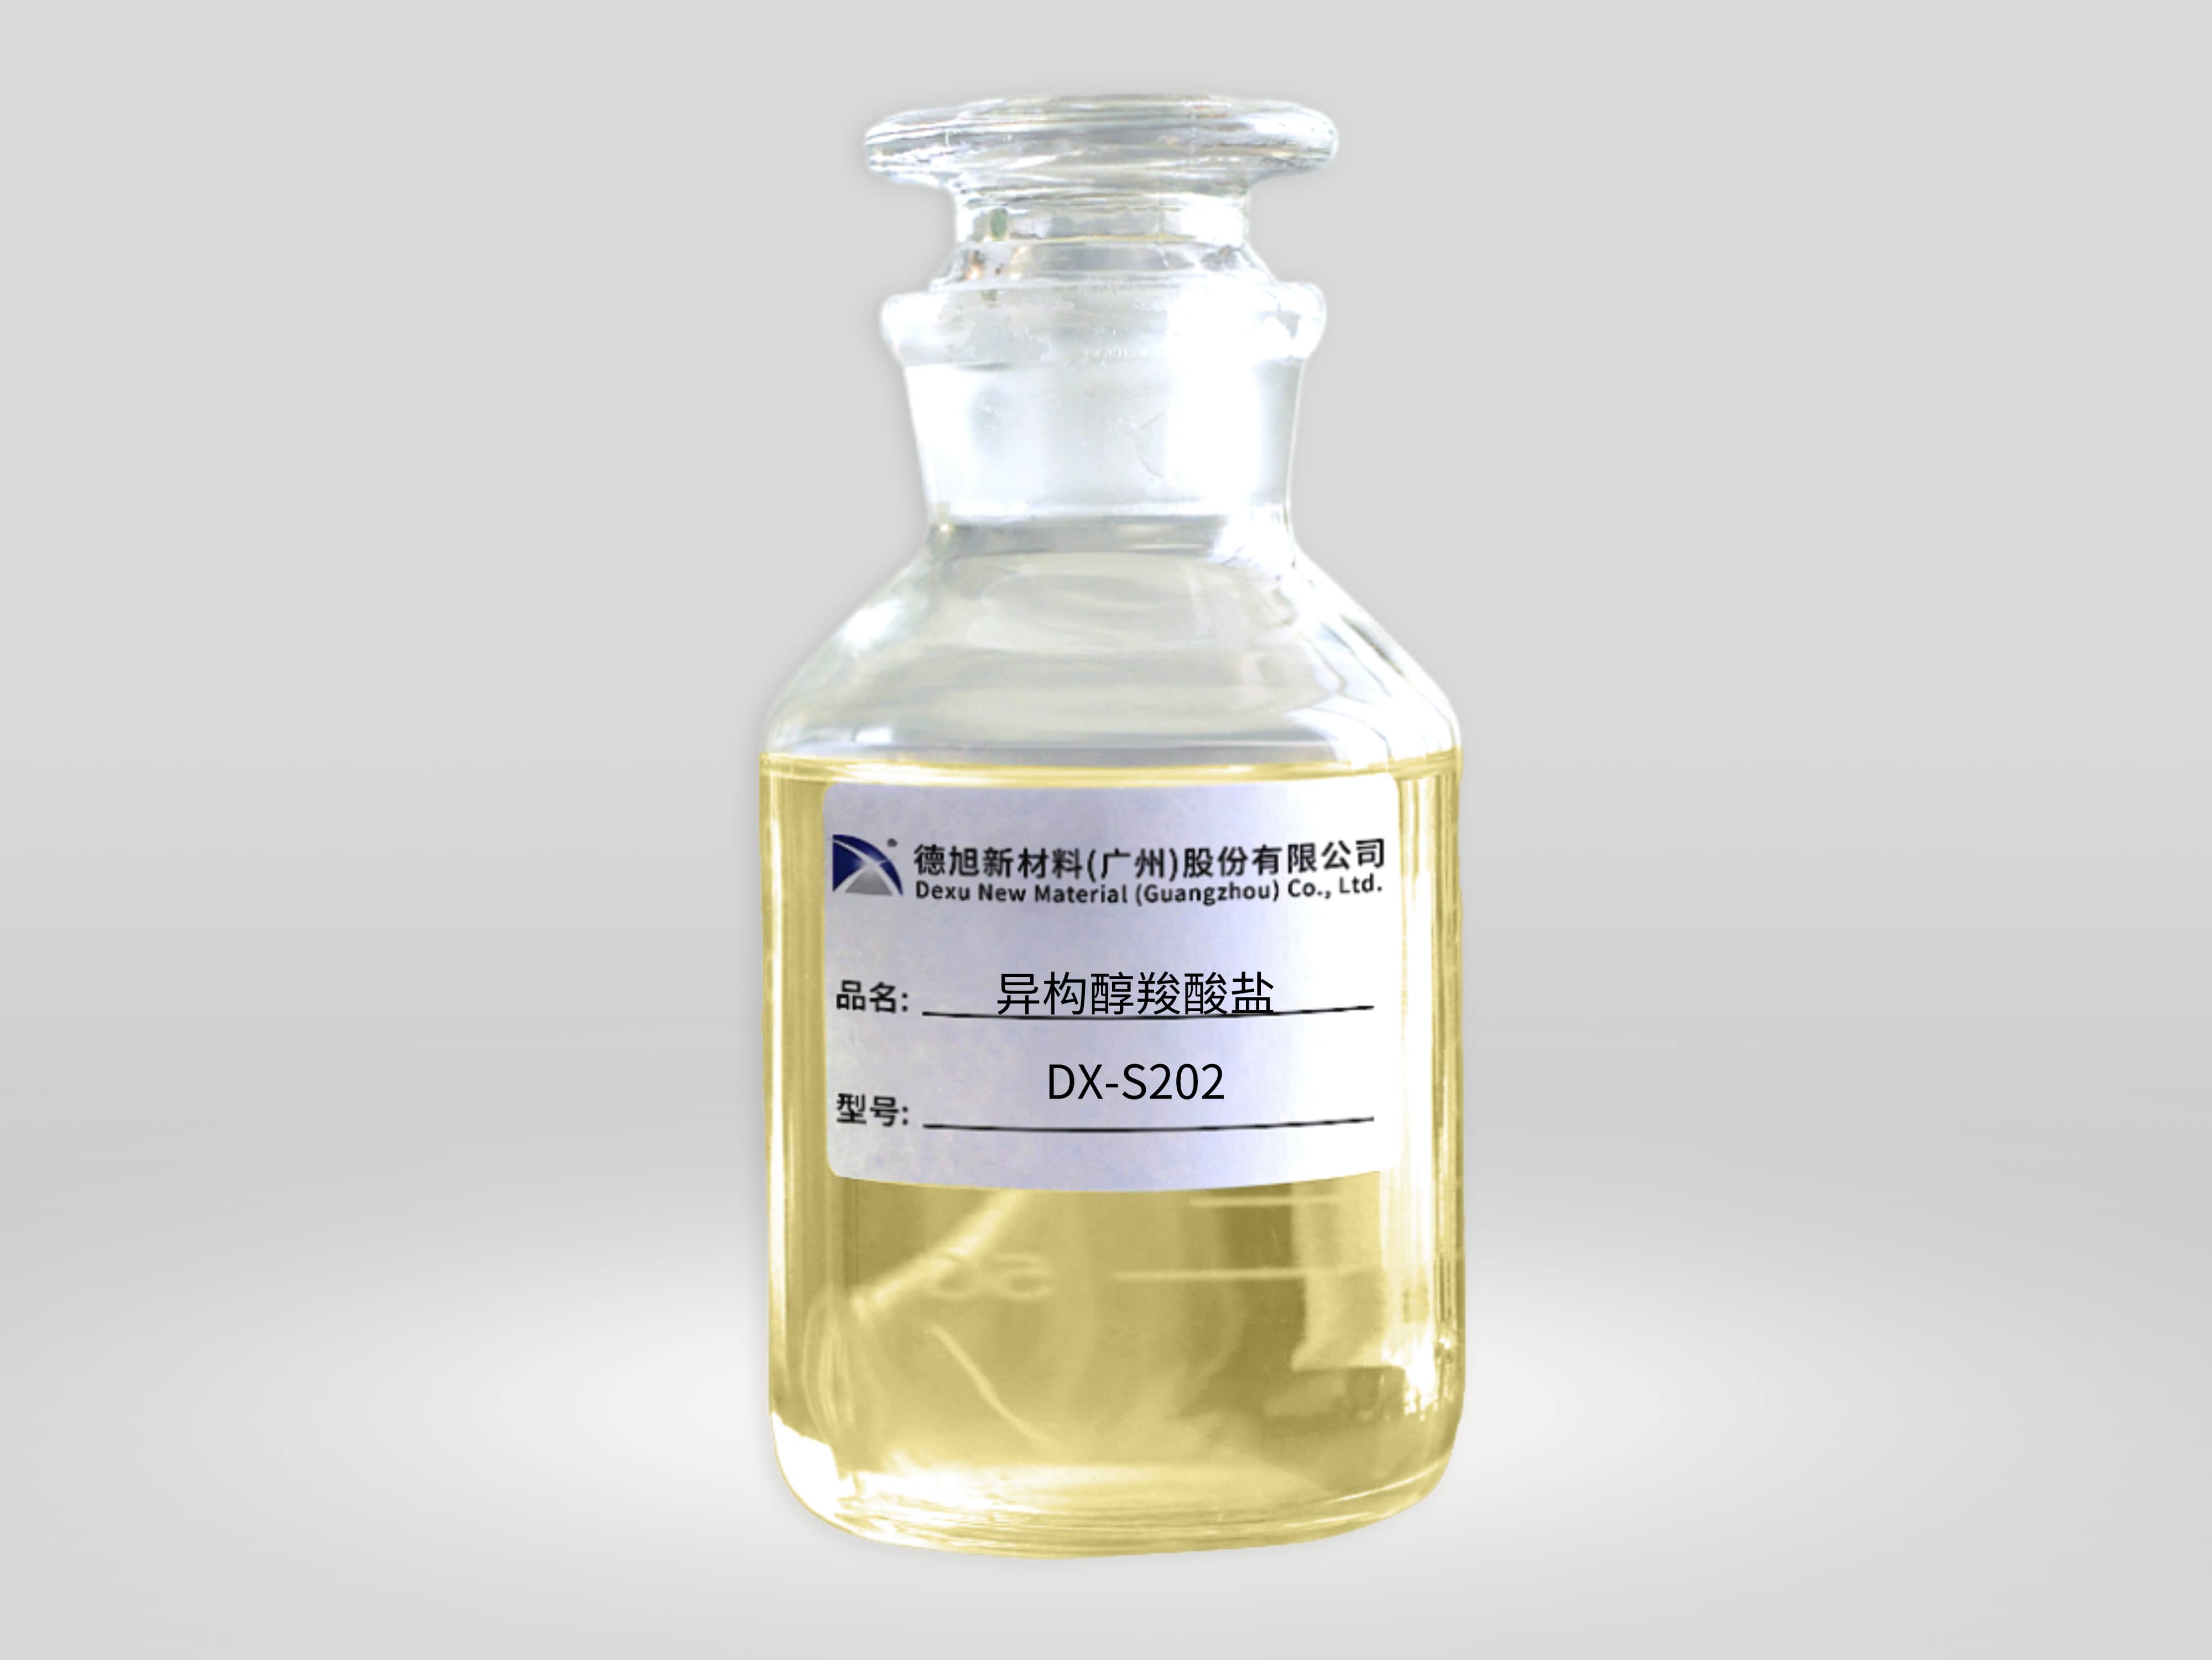
异构醇羧酸盐 DX‑S202,碱性除蜡体系高效除油除灰助剂
德旭新材料异构醇羧酸盐 DX‑S202,属于新型烷基羧酸异构支链醇胺皂类有机助剂,无磷环保,水溶性优异,配方配伍兼容性强,脱脂乳化性能突出,适配不锈钢、碳钢、铁片等黑色金属清洗体系,可直接应用于碱性除蜡水配方当中。
该助剂分子一方面对矿物油、抛光蜡具备优秀的乳化剥离能力,解决工件油膜问题;另一方面对抛光产生的固体磨料、纤维碎屑拥有良好的分散悬浮作用,能够阻止固体微粒重新吸附到工件表面,降低蜡灰二次附着风险。
实际现场应用案例
案例 1:不锈钢抛光件超声除蜡原有除蜡水体系 pH 控制 8‑9,清洗工艺:超声波 70‑80℃高温浸泡清洗。在原有原液配方内添加 4% DX‑S202 之后,现场实测工件除油、除蜡、除灰综合效果得到明显改善,白布擦拭无灰痕,后处理电镀不良率下降。
案例 2:不锈钢纽扣除蜡对比测试同等添加量条件下,将 DX‑S202 和脂肪酸甲酯磺酸盐做平行对比,DX‑S202 的除蜡除灰清洗表现更占优势。
DX‑S202 适合和异丙醇酰胺 DX6508 进行复配协同使用:DX6508 主打强渗透力,能够让清洗液渗透工件缝隙、盲孔、死角位置;DX‑S202 负责乳化油脂蜡质、分散固体蜡灰颗粒。两者复配组合,可以大幅提升复杂结构工件清洗效果,除蜡除灰表现更稳定。
配套工艺优化,进一步规避蜡灰油膜残留
再好的清洗剂配方,也需要匹配合理的生产工艺,才能发挥全部性能:
1.清洗温度:高温超声除蜡优选 70‑80℃。温度偏低,抛光蜡软化不充分,除蜡效率变差;温度过高会加速清洗药剂分解消耗,缩短槽液使用寿命。
2.超声参数:超声波功率、频率按照工件外形尺寸、表面蜡层厚度做对应调整,保证空化清洗作用充分。
3.漂洗工序不可忽视:清洗完成后,必须采用热水或者纯水充分漂洗,把已经剥离的蜡质、磨料微粉彻底带离工件表面,防止烘干之后微粒固着形成蜡灰。要合理设置漂洗槽溢流速度,按时更换漂洗水。
4.槽液维护管理:随着生产持续进行,槽内会不断累积浮蜡、磨料杂质,长期运行会降低清洗性能。生产过程定期撇除液面浮蜡,按照产能定期补加药剂、部分置换槽液。
总结
不锈钢抛光件高温超声除蜡,蜡灰、隐形油膜残留是行业常见难题。单纯增加除蜡主剂治标不治本。在除蜡水配方中引入 DX‑S202 这类同时具备乳化除油、固体颗粒分散能力的专用助剂,配合复配渗透组分,再优化温度、超声、漂洗、槽液维护整套工艺,可有效改善工件表面残留问题,保障电镀、喷涂、焊接后道工序品质。
你们在不锈钢高温超声波除蜡生产过程中,有没有遇到蜡灰残留、油膜擦痕这类问题?欢迎评论区分享你的清洗工艺条件、配方调试思路。