全合成切削液在加工镀锌工件时,常遇到一个与加工普通碳钢不同的腐蚀问题。镀锌层由锌构成,锌的电极电位较低,在电解质环境中优先发生氧化反应。全合成切削液不含矿物油,工作液透明,所有缓蚀功能依赖水溶性添加剂。如果切削液中的缓蚀组分对锌的防护不足,镀锌工件在加工后或工序间存放时可能出现表面发白、发灰,甚至镀锌层脱落。工件表面一旦出现白锈,后续装配或涂装质量都会受到影响。
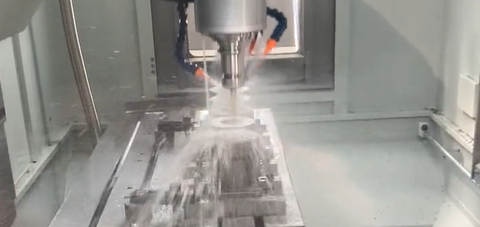
镀锌工件加工时,刀具与镀锌层的接触会破坏部分锌层表面,露出新鲜的锌。全合成切削液中的水分、表面活性剂和电解质与新鲜锌表面接触,形成微电池。锌作为阳极失去电子,生成锌离子,进而形成白色腐蚀产物。如果切削液体系中含有能加速锌腐蚀的组分,或缓蚀剂对锌的吸附保护不足,镀锌层的腐蚀速率会加快。
镀锌工件在全合成体系中还有一个特点:锌的腐蚀产物可能进入切削液,与体系中的其他组分发生反应,导致切削液变浑浊或产生沉淀物。因此,缓蚀方案需要同时考虑工件保护和切削液体系的稳定性。
德旭新材料的多功能缓蚀剂 DX5810 是一种有机水溶性缓蚀剂,对铝、铜、锌三种材质均具有缓蚀作用,同时对黑色金属也具备防锈性能。其分子结构中的极性基团可在镀锌层表面形成化学吸附膜,将腐蚀介质与锌基体隔离,延缓锌的氧化反应。
在客户实际使用中,2% 的 DX5810 添加到全合成切削液中,对镀锌工件进行缓蚀保护,缓蚀效果达标,稳定使用。该方案在加工镀锌工件时,工件表面未出现明显白锈,切削液体系保持稳定。
应用条件:
这个案例说明,在全合成切削液中添加 2% 的 DX5810,可以为镀锌工件提供有效的缓蚀保护,同时不影响切削液的其他性能。
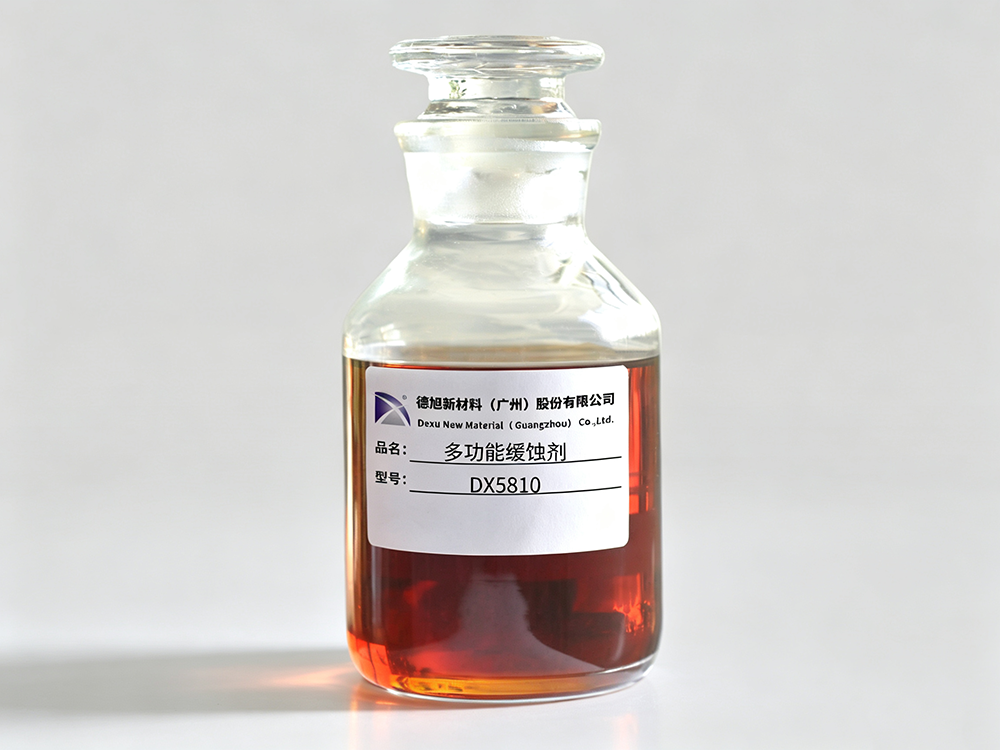
添加量:DX5810 在全合成切削液中的建议添加量为 1%-2%。镀锌工件缓蚀要求较高时,可采用 2% 的添加量。具体用量需根据切削液配方和加工工况调整。 添加方式:将 DX5810 加入切削液浓缩液中,搅拌均匀。在配制工作液时,按切削液稀释比例稀释,DX5810 随浓缩液一起进入工作液。 配伍性:DX5810 与全合成切削液中常见的润滑剂、防锈剂、表面活性剂等组分配伍性良好。在添加前,建议先进行小批量混合测试,观察是否有分层、沉淀或颜色变化。 pH 适应:全合成切削液的 pH 通常在 8.5-9.5 之间,DX5810 在该 pH 范围内保持稳定,可在镀锌表面形成有效吸附。 浓度维护:切削液使用过程中,DX5810 随工件带出而消耗。建议定期检测切削液中 DX5810 的有效浓度,根据消耗情况补加原液,维持缓蚀效果稳定。 后道工序兼容性:DX5810 的缓蚀膜在进入焊接、涂装等工序前可用清水冲洗去除,不影响后续加工。
全合成切削液中镀锌工件的缓蚀,核心是缓蚀剂对锌表面的吸附保护能力和与切削液体系的配伍性。德旭新材料的 DX5810 在 2% 添加量下,客户测试中对镀锌工件缓蚀达标,稳定使用。该方案可作为全合成切削液镀锌工件缓蚀的参考方向,具体添加量和工艺条件需结合实际工况做小批量验证。
你们在全合成切削液中加工镀锌工件时,使用过哪些缓蚀剂?欢迎在评论区交流具体配方和缓蚀效果。