

全合成体系铸铁防锈的挑战
全合成切削液不含矿物油,工作液透明,所有防锈功能依赖水溶性防锈剂。铸铁的腐蚀敏感性高于碳钢 —— 铸铁中的石墨相与铁基体存在电位差,在电解质环境中形成微电池,腐蚀容易从石墨周围开始。在全合成体系中,防锈剂需要在没有油膜辅助的条件下,独立完成在铸铁表面的吸附成膜。
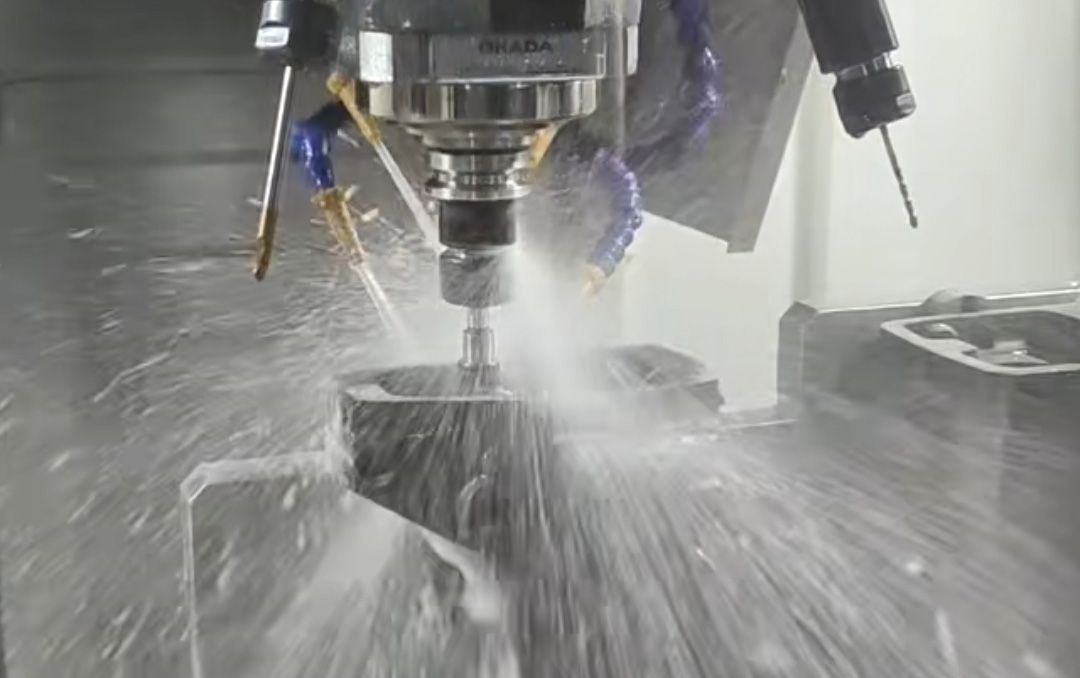
铸铁加工后的工序间防锈周期通常要求 7-15 天。这个周期内,工件可能经历清洗、暂存、转运等环节,防锈膜需要保持完整。常规防锈剂在铸铁表面的吸附效率受体系 pH、水质硬度和复配组分的影响,单独使用往往难以稳定覆盖整个周期。
客户应用案例:2.5% DX309 复配体系
德旭新材料在客户应用跟踪中记录了一个全合成切削液配方案例。该配方以 2.5% 防锈剂 DX309 为主防锈组分,复配三元酸、三乙醇胺和三乙醇胺油酸皂,针对铸铁加工,防锈周期达到 7-15 天。
配方框架(参考比例):
• 防锈剂 DX309:2.5%
• 三元酸:适量
• 三乙醇胺:适量
• 三乙醇胺油酸皂:适量
• 其余为全合成切削液基础组分
该配方在实际产线中使用稳定,铸铁工件加工后工序间防锈周期满足 7-15 天的要求。
各组分的作用分析
DX309:属于多元羧酸胺盐类水溶性防锈剂,通过在铸铁表面形成化学吸附膜提供防锈保护。DX309 不含硼、磷、硫、氯等元素,对铸铁的石墨 - 铁复合界面具有较好的吸附能力。在配方中承担主防锈功能。
三元酸:在配方中参与 pH 缓冲和辅助防锈。三元酸与醇胺反应生成羧酸胺盐,可增强体系的防锈能力,同时维持工作液的 pH 稳定性。
三乙醇胺:作为 pH 调节剂和缓蚀助剂,维持工作液在碱性范围(通常 pH 8.5-9.5),为防锈剂的吸附提供适宜的化学环境。
三乙醇胺油酸皂:兼具清洗和辅助防锈功能,有助于去除加工过程中产生的金属碎屑和油污,同时为铸铁表面提供额外的保护。
四个组分在配方中形成协同:DX309 提供主防锈,三元酸和三乙醇胺维持 pH 稳定,三乙醇胺油酸皂辅助清洗和防护。这种组合覆盖了铸铁在全合成体系中防锈所需的多个条件。
为什么需要复配
单独使用 DX309 时,防锈效果受体系 pH 和水质硬度的影响较大。在硬水条件下,钙镁离子可能消耗部分防锈组分;在 pH 偏低的体系中,防锈剂的吸附效率下降。通过复配三元酸和三乙醇胺,体系的 pH 稳定性和抗硬水干扰能力得到增强,使 DX309 能够在整个使用周期内保持有效浓度。
三乙醇胺油酸皂的加入则改善了铸铁表面的润湿性,使防锈剂更容易接触到石墨与铁基体的界面,减少防护盲区。
其他铸铁防锈场景的数据参考
德旭新材料的 DX309 在其他铸铁防锈场景中也有应用记录:
• 研磨液体系:4% DX309 添加量,球墨铸铁工件在 24 小时研磨过程中不生锈。
• 防锈水体系:0.25%-0.35% DX309 工作液,球墨铸铁真空泵配件防锈时间约一周。
• 铸铁浸泡防锈:0.15% DX309 工作液,浸泡后防锈一周,后续不影响电焊。
这些数据表明,DX309 在不同浓度的使用条件下,对铸铁的防锈效果具有一致性。
配方调整建议
全合成切削液中铸铁防锈周期的调整,建议从以下方向入手:
• 根据防锈周期要求确定 DX309 的添加量,7-15 天周期可参考 2.5% 的添加量进行梯度验证。
• 复配适量的三元酸和三乙醇胺,维持工作液 pH 在 8.5-9.5。
• 根据加工负荷和铸铁类型,可适当调整三乙醇胺油酸皂的比例,增强清洗和润湿效果。
• 定期检测工作液中防锈组分的有效浓度,根据消耗情况补加 DX309 原液。
你们在全合成切削液中实现铸铁 7-15 天防锈时,使用的是什么防锈剂和复配方案?欢迎在评论区交流具体配方和工况条件。


