

为什么黄铜件需要缓蚀液
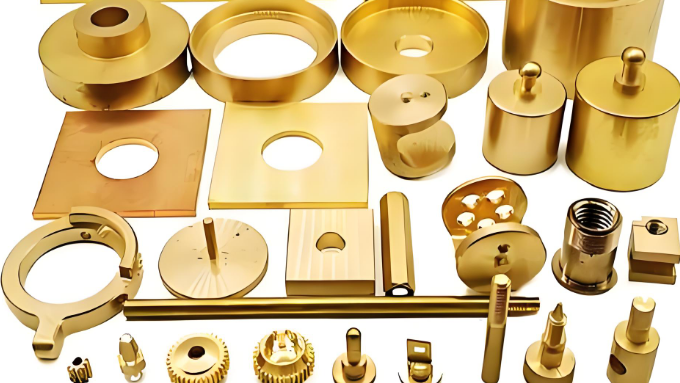
黄铜件在加工、清洗或工序间存放过程中,表面容易发生氧化变色,表现为发暗、发灰或出现斑点。黄铜对环境中水分、氧气和腐蚀性离子比较敏感,尤其是在清洗后的高活性表面,若缺乏有效防护,变色可能在数小时内出现。
在黄铜缓蚀液的实际应用中,有客户采用 15%-20% 铜缓蚀剂 DX5863 与余量水配制成浓缩型缓蚀液,再根据工艺要求稀释使用。这个配方思路适合需要较高缓蚀组分储备或较长使用周期的场景。
配方组成与配制方法
以配制 100kg 浓缩型黄铜缓蚀液为例:
• 铜缓蚀剂 DX5863:15-20kg
• 水:80-85kg
配制步骤:
1. 在配制容器中加入计量好的水。
2. 开启搅拌,将 DX5863 按比例缓慢加入水中。
3. 常温搅拌 10-15 分钟,直至溶液均匀透明。
4. 静置观察,确认无分层、无沉淀后转入储液槽备用。
DX5863 在常温下呈液态,易调和,配制过程中无粉剂残留和析出。配制后的浓缩液呈琥珀色透明液体,pH 值在 7.0-9.0 之间。
使用浓度与稀释
15%-20% 是浓缩液的配制比例,不是直接浸泡浓度。实际使用时应根据工件材质、防锈周期和工艺条件稀释。产品资料中建议,DX5863 稀释为铜缓蚀液时,使用浓度为 0.5%-1%。对于工序间防锈要求较短的情况,可按此浓度范围使用;对于存放周期较长或腐蚀环境较重的工况,可通过小批量验证确定适用浓度。
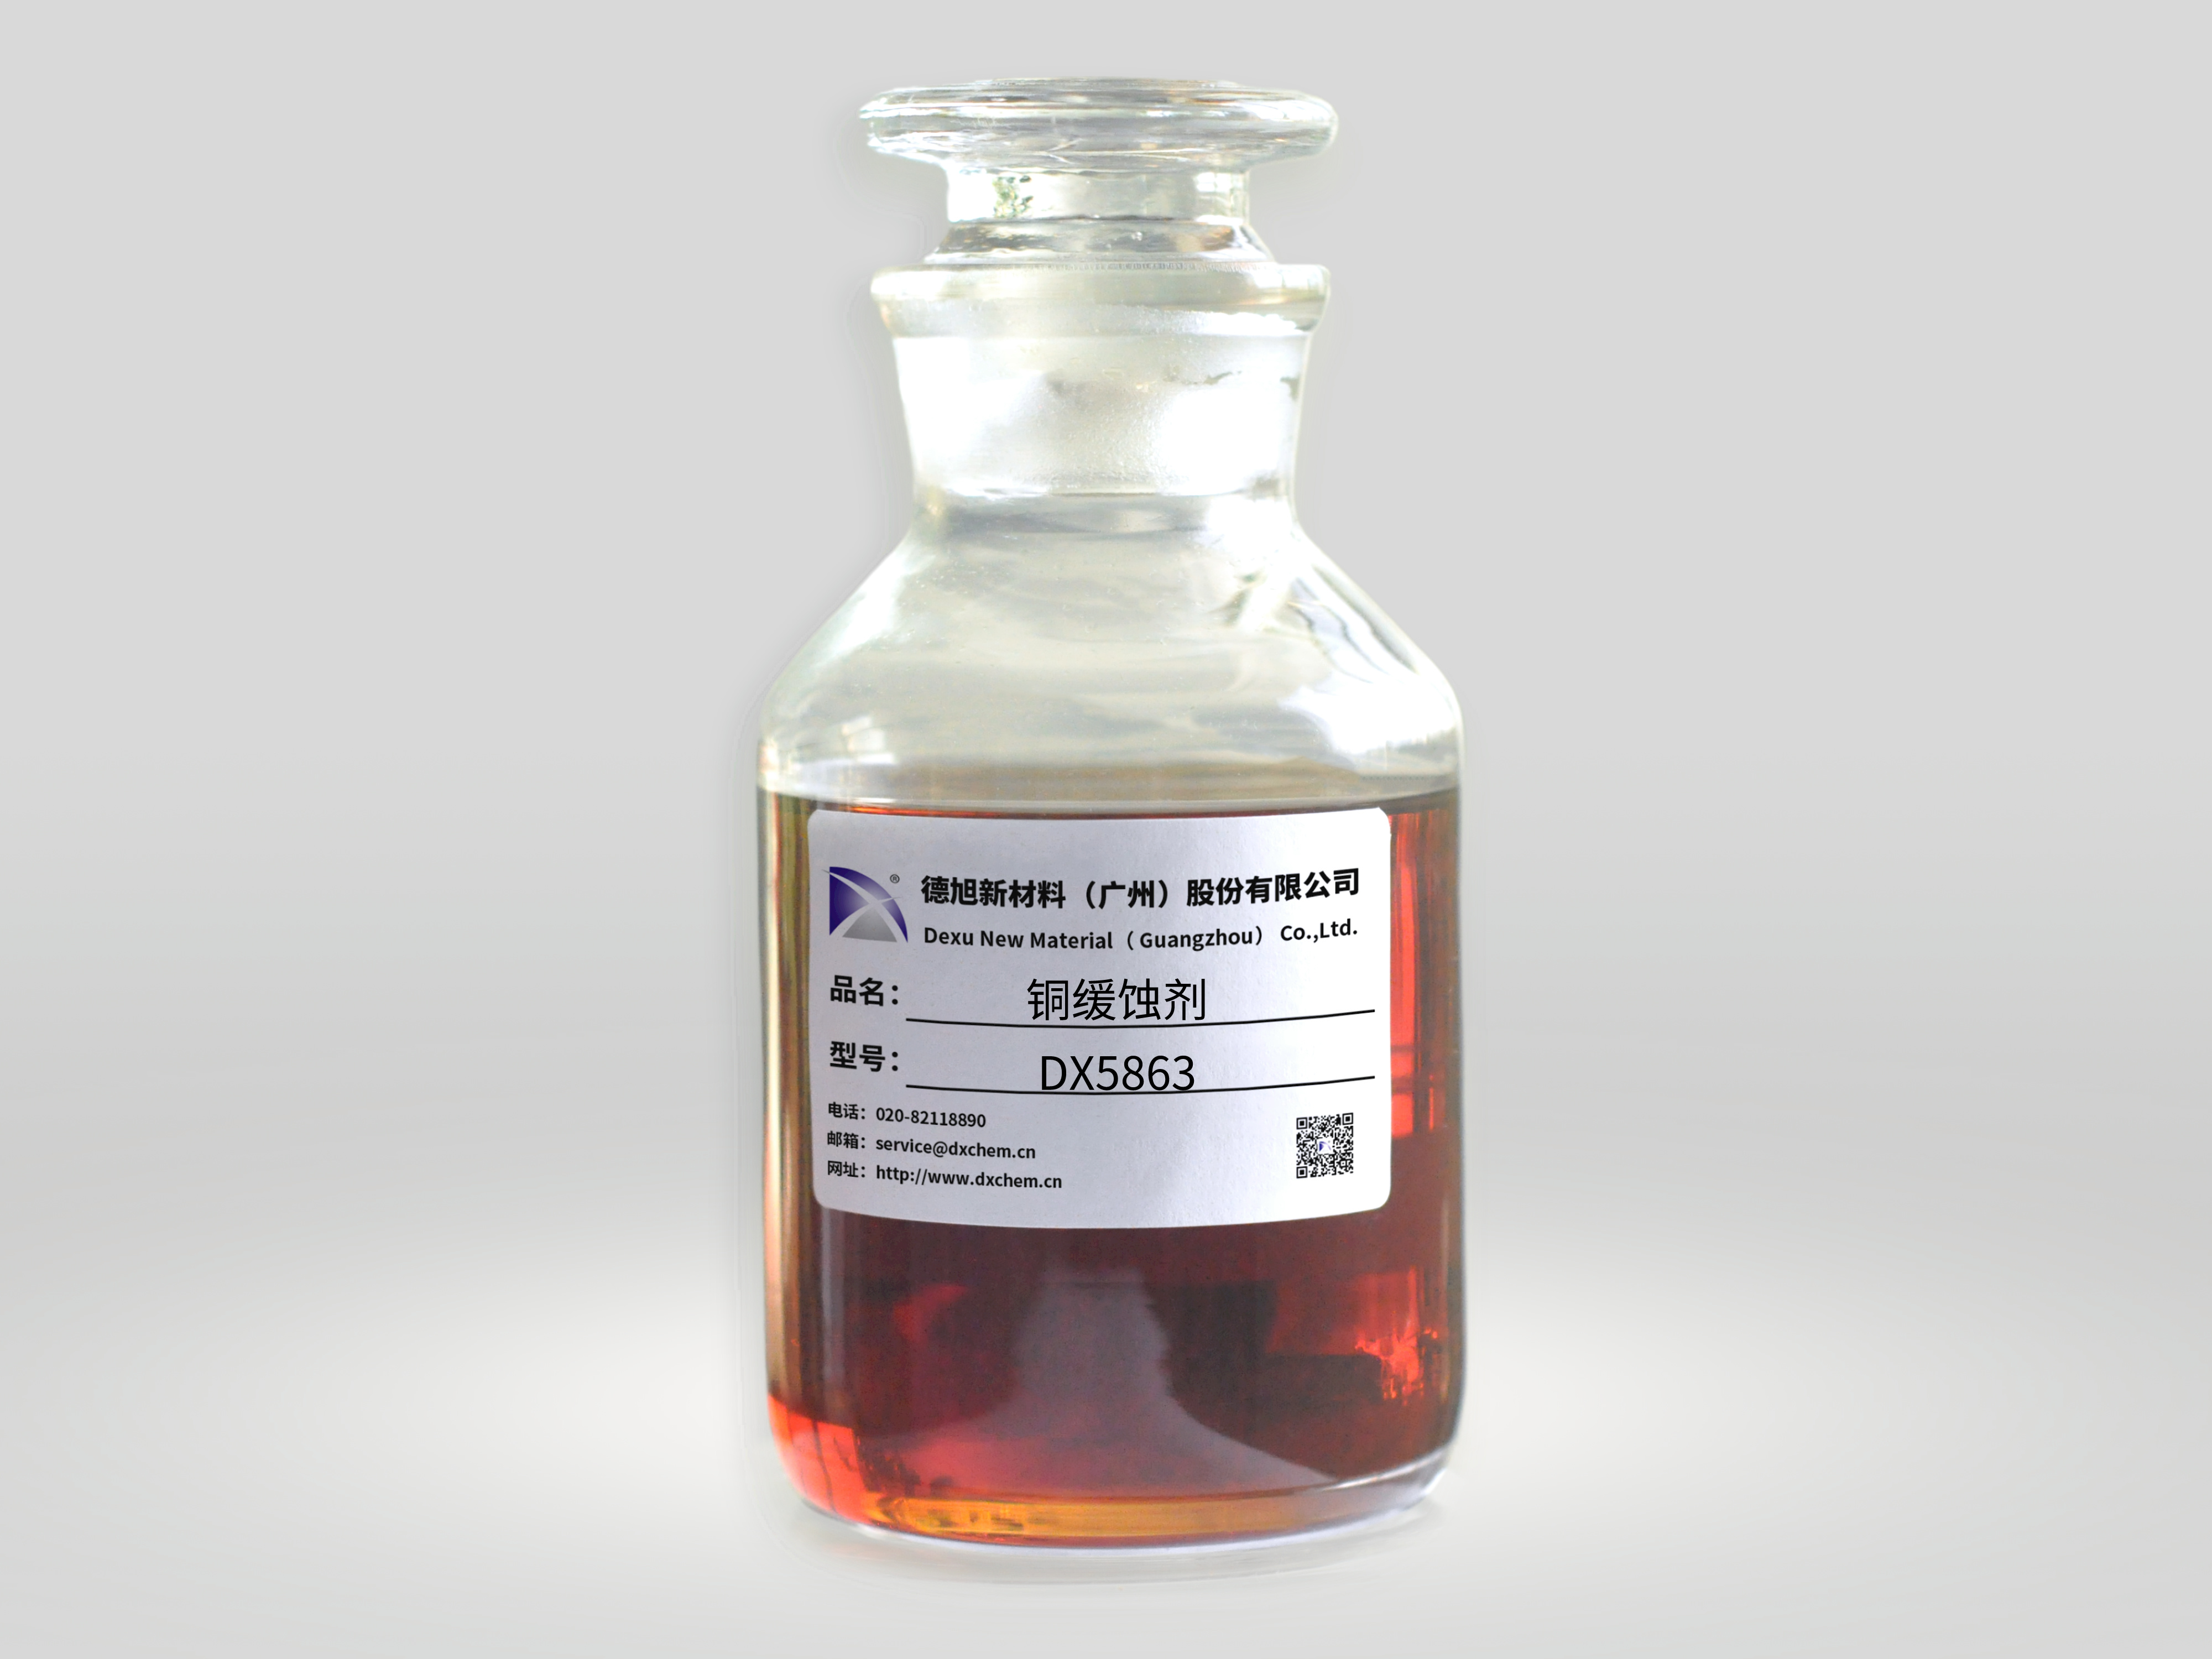
在部分客户应用中,15%-20% DX5863 与余量水配制成铜缓蚀液后,用于黄铜件的缓蚀保护。客户根据自身工艺条件调整使用方式,对黄铜缓蚀效果满足要求。
适用场景
DX5863 对铜、锌等金属有良好的缓蚀作用,同时也可用于铝、镁材质的防护。其不含磷、硅等元素,适用于对组分有要求的产线。在铜缓蚀性测试中,0.1% 水溶液的缓蚀评级为 A 级(参照 GB/T 6144-2010)。
典型应用方向:
• 黄铜件工序间防锈:工件清洗后浸泡缓蚀液,取出晾干或烘干,延缓表面氧化变色。
• 碱性清洗体系保护铜材、锌材:在清洗剂配方中添加 0.5%-2% DX5863,减少清洗过程中铜、锌部件的腐蚀。
• 水性涂料提高耐盐雾性:添加 0.5%-1%,改善涂层对铜材的防护。
• 全合成切削液:在含铝、铁、铜的多金属加工体系中,DX5863 可用于铜材缓蚀,与其他缓蚀组分配合实现多金属防护。
工艺建议
浸泡时间:黄铜件在缓蚀液中的浸泡时间建议 2-3 分钟,确保缓蚀液充分接触工件所有表面。结构复杂的工件可适当延长浸泡时间或增加摆动。
温度:常温浸泡即可。温度升高可能加快缓蚀剂在金属表面的吸附,但也可能影响缓蚀液的稳定性,建议根据实际工况确认。
后处理:浸泡后取出工件,自然晾干或用压缩空气吹干。如需进入下一道工序,可根据要求用清水冲洗。
浓度维护:缓蚀液在使用过程中,有效组分因工件带出而消耗。建议定期检测浓度,根据消耗情况补加 DX5863 原液,维持缓蚀效果稳定。
注意事项
配制和使用前,建议先进行小批量验证,确认缓蚀液与工件材质、前道清洗工序和后道工序的兼容性。不同黄铜牌号和表面状态对缓蚀液的响应存在差异,配方比例需根据实际工况调整。缓蚀液使用一定周期后,污染物累积可能影响缓蚀效果,建议根据使用情况定期更换。
你们在黄铜件缓蚀处理中,使用过什么浓度的缓蚀液?欢迎在评论区交流具体配方和工艺条件。


