全合成切削液不含矿物油,工作液透明,所有功能依赖水溶性添加剂。加工后的工件在工序间停留时,表面残留的切削液膜需要提供足够的防锈保护。如果防锈组分不足或配伍不当,工件在数天内就可能出现锈斑。
在全合成体系中,防锈剂的选择需要考虑与润滑剂、表面活性剂、pH 调节剂的配伍性。防锈剂需要在工作液中保持稳定,不析出、不分层,同时在金属表面形成有效的吸附膜。
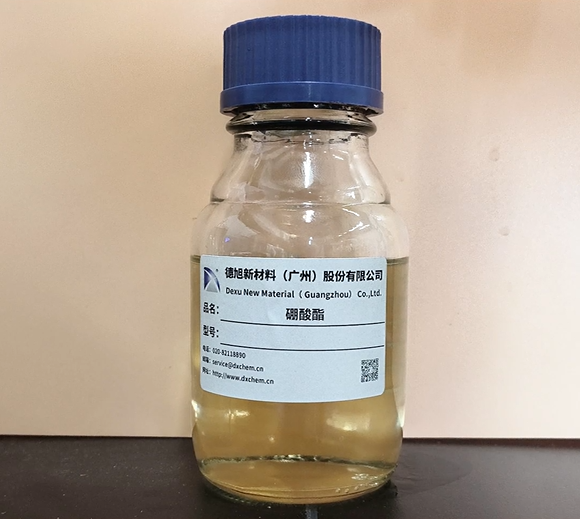
硼酸酯 DX633 的功能定位
德旭新材料的硼酸酯 DX633 是三乙醇胺和硼酸的化合物,具有防锈性、极压抗磨性、防腐杀菌性和 pH 缓冲性。在全合成切削液配方中,DX633 同时承担防锈和 pH 缓冲功能。
DX633 的防锈作用基于其在金属表面的化学吸附成膜。硼酸酯基团在金属表面形成保护层,将腐蚀介质与金属基体隔离。其碱储备能力有助于维持工作液的 pH 稳定性,延长切削液的使用寿命。DX633 对碳钢、铸铁、冷轧板等黑色金属材料具有防锈性能,在 1000ppm 硬水条件下保持澄清透明。
德旭新材料在客户应用跟踪中记录了一个全合成切削液防锈案例。该客户在全合成切削液中添加 6% 左右的硼酸酯 DX633,稀释 40 倍使用,防锈周期达到一个月。
应用条件:
该案例表明,在全合成切削液体系中,以 DX633 为主防锈组分,可实现一个月的防锈周期。6% 的添加量在稀释 40 倍后,工作液中 DX633 的有效浓度约为 0.15%,结合体系中其他防锈组分,共同提供防锈保护。
DX633 在金属表面形成的吸附膜将腐蚀介质与基体隔离,延缓腐蚀反应的启动。DX633 的碱储备能力维持工作液的 pH 稳定性,减少 pH 漂移对防锈膜的影响。体系中的亚钠作为辅助防锈组分,与 DX633 协同作用,增强了整体防锈能力。
稀释 40 倍后,工作液中的有效组分浓度降低,但 DX633 在较低浓度下仍能在金属表面形成有效吸附。一个月防锈周期的实现,是 DX633和其他组分在稀释后共同作用的结果。
添加量:DX633 在全合成切削液中的添加量建议从 2.5%-5% 起步,根据防锈周期要求调整。一个月防锈周期的案例中使用了 6% 添加量,具体用量需结合体系中的其他防锈组分确定。
pH 控制:DX633 的碱储备能力有助于维持工作液 pH 在 8.5-9.5 之间,为防锈剂的吸附提供适宜环境。
稀释倍数:客户使用稀释 40 倍的方式。实际应用中,稀释倍数根据加工负荷和防锈周期要求调整。稀释倍数越高,工作液中有效组分浓度越低,防锈周期相应缩短。
浓度维护:切削液使用过程中,防锈组分随工件带出而消耗。建议定期检测工作液中防锈组分的有效浓度,根据消耗情况补加 DX633 原液或含 DX633 的切削液浓缩液。
后道工序兼容性:DX633 的防锈膜在进入焊接、涂装等工序前可用清水冲洗去除,不影响后续加工。
全合成切削液中添加 6% 左右的硼酸酯 DX633,可实现一个月的防锈周期。DX633 在全合成体系中同时承担防锈和 pH 缓冲功能,其与亚钠的协同作用增强了整体防锈能力。实际应用中,建议根据防锈周期要求和体系中的其他防锈组分确定 DX633 的添加量,并通过小批量验证确认防锈效果。
你们在全合成切削液中使用过哪些防锈剂和复配方案?欢迎在评论区交流具体配方和防锈周期。