

砂面腐蚀:光泽消失的信号
铝件碱性清洗后,表面原本光亮或拉丝的质感消失,呈现均匀的哑光或磨砂状外观,在灯光下无镜面反射效果——这是砂面腐蚀的典型特征。操作工将手指在表面划过,有细微的粗糙感。用放大镜观察,腐蚀坑点均匀分布在表面,呈细微颗粒状,无肉眼可见的深坑。工艺员检查了清洗剂浓度——正常;检查了清洗温度——也在范围内。砂面问题依旧出现。
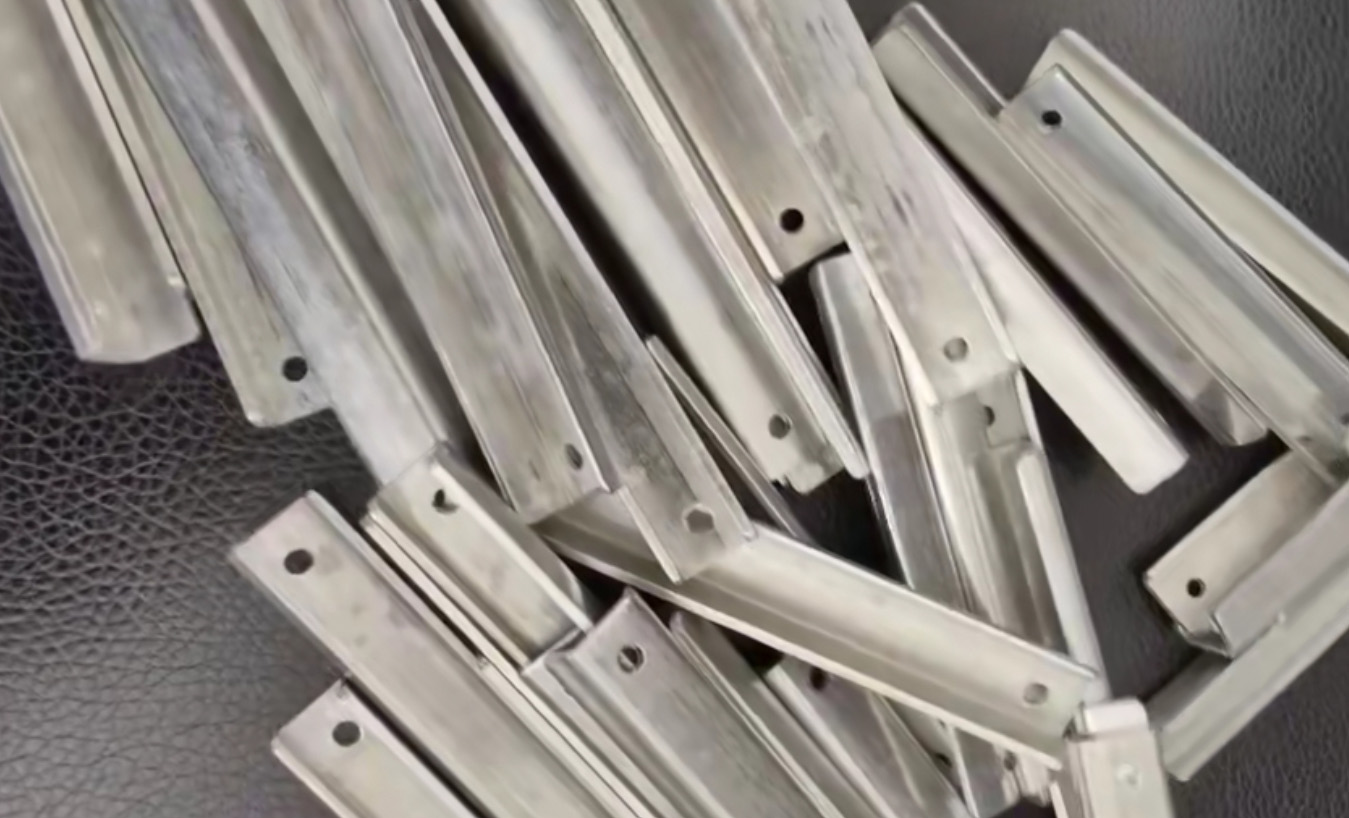
砂面腐蚀的本质是铝表面发生了均匀腐蚀。在碱性清洗条件下,铝表面的氧化膜被溶解,新鲜的铝基体与清洗液直接接触。当清洗液pH超出缓蚀剂的耐受范围时,铝的溶解速率整体加快,表面产生均匀的腐蚀坑点,宏观表现为光泽消失的砂面状态。
pH对铝腐蚀速率的影响
铝是两性金属,在碱性环境中腐蚀速率随pH升高而加速。在pH9.0-10.0区间,铝的腐蚀速率相对可控。当pH超过10.5时,铝的溶解速率明显加快,表面氧化膜被快速溶解。当pH超过11.5时,即使体系中含有缓蚀剂,铝的腐蚀速率也可能超出缓蚀剂的抑制能力,最终表现为砂面腐蚀或局部点蚀。在碱性清洗工艺中,pH的微小波动都会直接影响铝表面的最终状态。
缓蚀剂的核心作用是在铝表面形成致密化学吸附膜,将铝基体与碱性清洗液隔离,阻断腐蚀反应。而缓蚀剂并非全pH适配,存在专属有效工作窗口,这也决定了它在实际工况中的防护效果。一旦清洗液pH超出缓蚀剂的耐受范围,缓蚀剂分子在铝表面的吸附效率大幅下降,保护膜成型不完整、稳定性变差,铝基体的腐蚀速率会快速上升。
砂面腐蚀的排查思路
在铝件清洗产线中,砂面腐蚀极具迷惑性,出现问题时清洗液浓度、清洗温度往往都符合工艺标准,工件外观也无明显破损,可依旧会出现整体哑光砂面。问题的核心变量,往往是容易被忽略的槽液pH漂移。
铝件长期批量清洗过程中,工件带入的油污、金属离子会持续改变槽液体系平衡,同时水分蒸发、频繁补液都会导致清洗液pH逐渐升高或无序波动。当pH持续超出缓蚀剂的有效工作窗口,就会出现整批工件均匀砂面腐蚀的情况。
针对性排查建议:实时测量清洗槽工作液实际pH,核对是否匹配缓蚀剂有效窗口;对比新配槽液与老化槽液的pH差值,确认pH漂移幅度;核查日常补液方式,避免单一补加原料、水分蒸发导致碱度累积,破坏体系平衡。
缓蚀剂的有效窗口
镁铝缓蚀剂DX5819是碱性清洗体系专用缓蚀组分,分子结构对铝合金表面具备优异的化学吸附能力,可快速在铝基体表面形成均匀致密的防护层,有效隔离碱性介质,抑制铝基体均匀腐蚀与点蚀。该产品不含磷、硅等受限元素,适配多数高端精密工件、涂装前处理等有成分限制的产线。
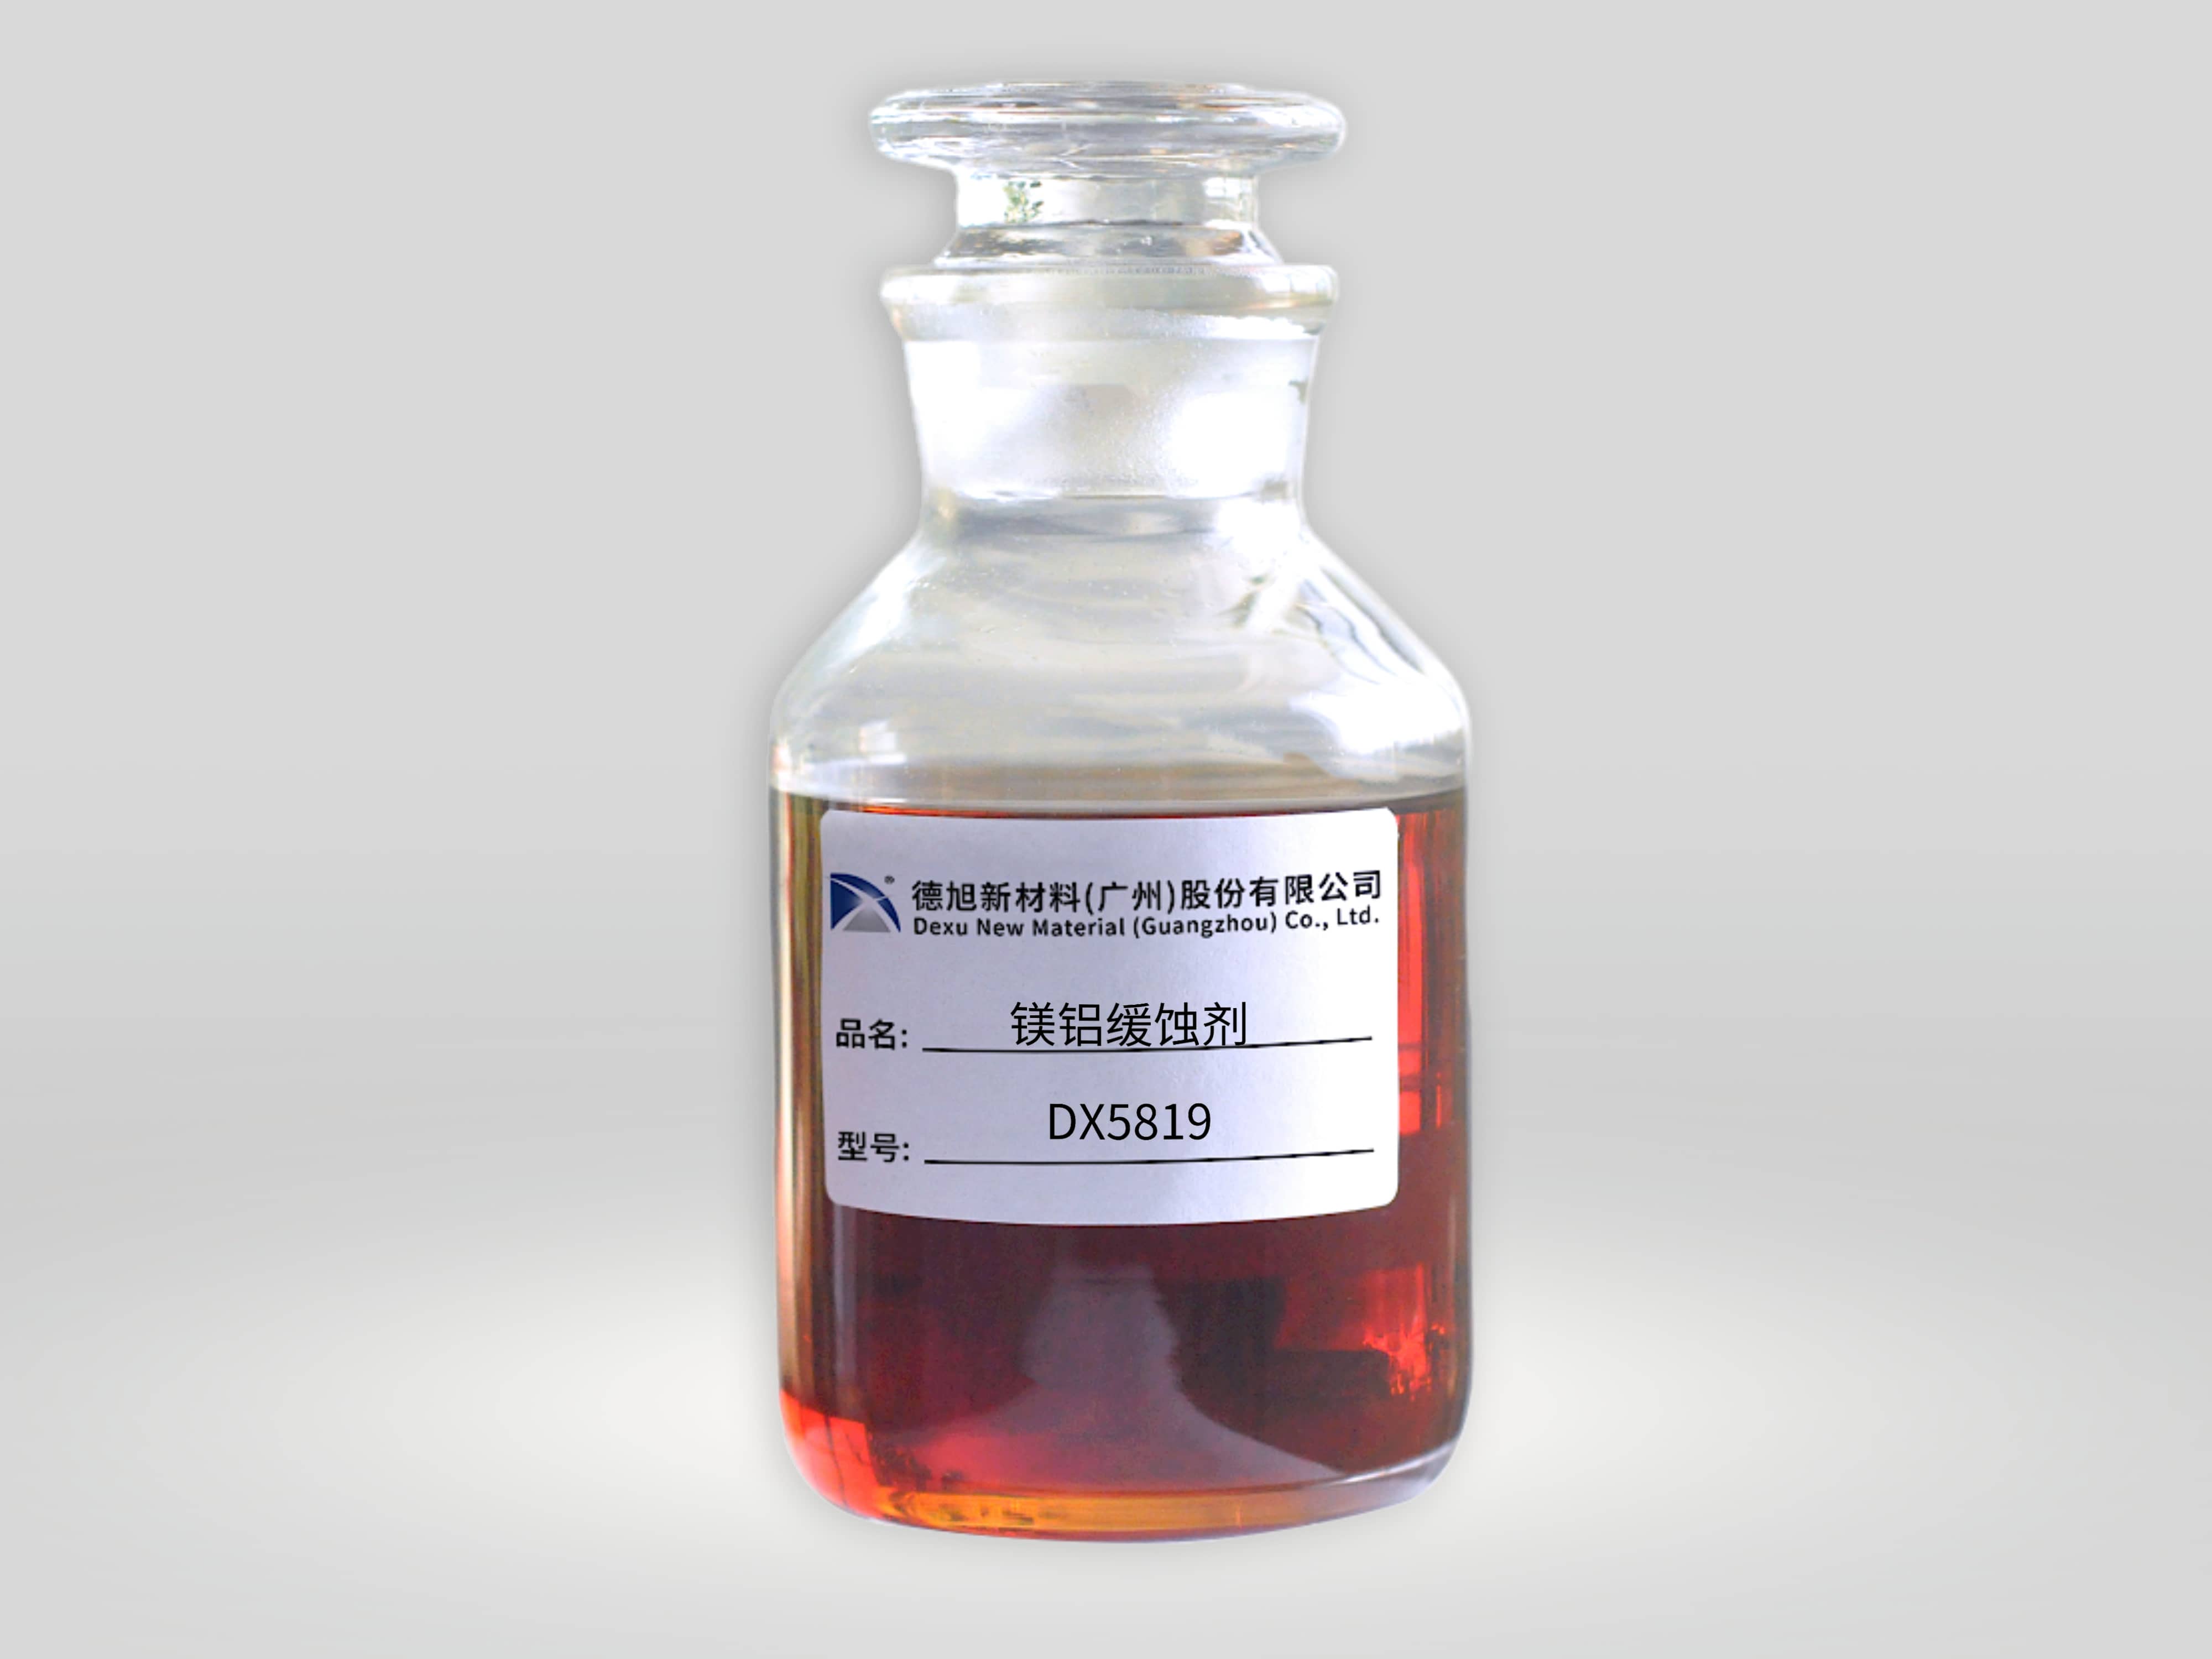
在铝合金碱性清洗配方中,DX5819常规添加量为0.5%-2.0%,具体有效浓度需结合清洗液pH、工作温度做梯度测试确认。其缓蚀效果高度依赖pH窗口匹配性,工况pH一旦超出耐受范围,缓蚀效率会显著衰减,无法有效抑制铝件砂面腐蚀。日常生产中,需将清洗液pH严格控制在有效窗口内,并定期检测校准,保障工艺稳定性。
工程建议
针对铝件清洗砂面腐蚀问题,需从工艺管控和配方适配双向调整:精准检测清洗槽实时pH,确认工况处于缓蚀剂有效工作区间;优化补液流程,维持清洗液各组分平衡,杜绝碱度累积;根据当前槽液pH、温度工况,核验DX5819添加量是否适配,通过梯度测试锁定最优浓度。
若槽液pH已持续超标、频繁漂移,简单补加缓蚀剂无法彻底解决问题,建议更换新槽液,重新搭建稳定的清洗工艺体系。需要注意的是,砂面腐蚀属于不可逆的均匀腐蚀,一旦出现即代表铝表面基材已受损,只有稳定控制pH窗口、匹配合理缓蚀体系,才能彻底杜绝问题重复发生。
你们在铝件清洗中遇到过砂面腐蚀的问题吗?当时清洗液的pH在什么范围?欢迎在评论区交流具体工况。


