

分层不是“变质”,是配伍关系出了问题
加工液配制后放置一段时间,出现分层、析出或浑浊,是配方工程师经常遇到的问题。操作工通常认为是“变质了”,但检测pH和浓度后发现在正常范围内——分层不是变质,而是配方中不同添加剂之间的配伍关系超出了稳定边界。

加工液是多组分共存体系。防锈剂、润滑剂、表面活性剂、缓蚀剂、杀菌剂等在同一体系中各自发挥功能,但它们之间的相互作用决定了配方的长期稳定性。当配伍关系超出稳定边界时,体系从均相变为非均相,表现为分层、析出或浑浊。
禁忌一:阴离子表活与阳离子表活直接复配
阴离子表面活性剂和阳离子表面活性剂在同一水相体系中相遇时,正负电荷相互吸引,形成不溶性复合物。这类复合物的溶解度远低于单一组分,表现为白色絮状沉淀或浑浊。
加工液配方中通常以阴离子或非离子表活为主,避免引入阳离子表活。如果配方中同时存在阴离子表活和阳离子表活,需要评估两者的复配比例是否在相容范围内。相容边界通常很窄,超出即析出。
德旭新材料的脱脂表面活性剂DX106和异丙醇酰胺DX6508在设计上属于非离子/阴离子体系,与常规加工液组分的配伍性较好,在选择复配表活时可作为参考。
禁忌二:防锈剂与硬水中的钙镁离子反应
多数工厂使用自来水配制加工液。当水硬度较高时,水中的钙镁离子与防锈剂分子中的羧酸根结合,生成不溶性的脂肪酸钙/镁沉淀。沉淀物消耗有效防锈组分,使防锈水浓度虚高但有效成分不足。
防锈剂在硬水中的稳定性直接决定了配方的有效浓度和使用寿命。当配方中防锈剂的抗硬水能力不足时,即使浓度读数正常,有效成分也可能已被消耗。在配方开发阶段,建议使用当地实际配液用水进行稳定性测试,确认防锈剂在实际水质条件下的有效浓度维持时间,避免因硬水导致的组分消耗超出预期。
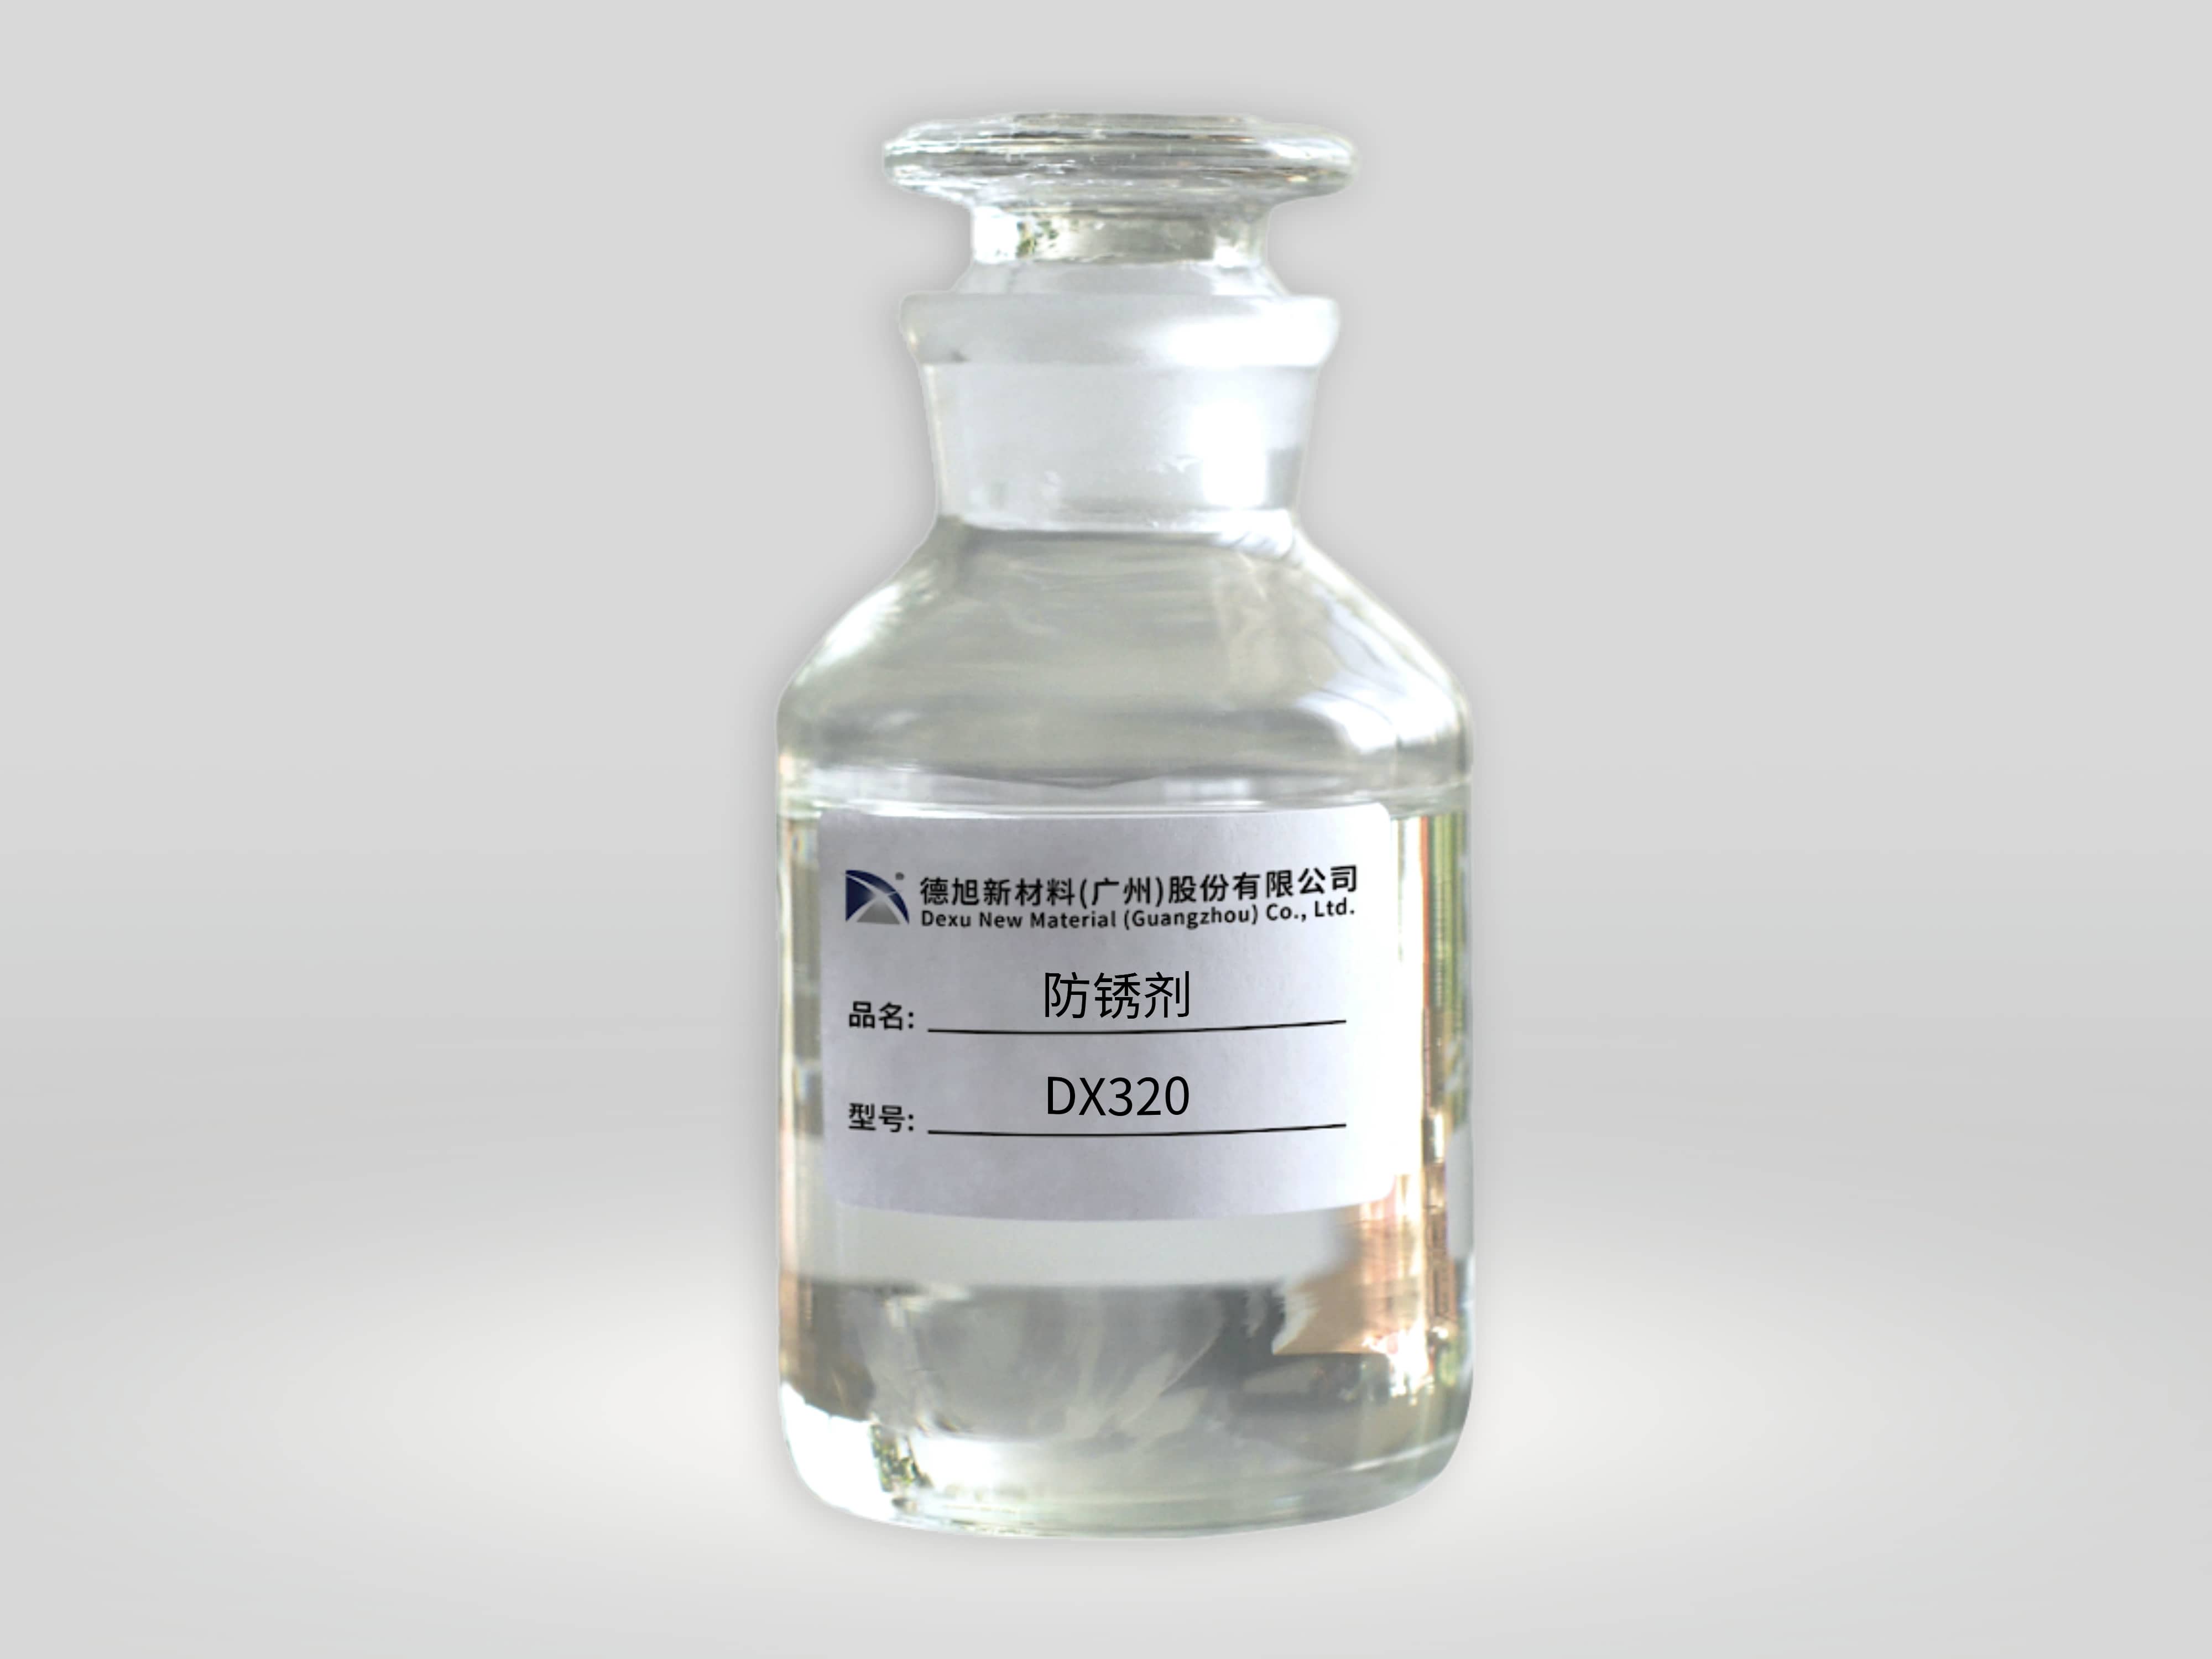
德旭新材料的防锈剂DX320在2000ppm硬水中保持澄清透明无析出,其抗硬水能力适用于不同地区的水质差异,可减少因水质硬度导致的防锈剂消耗和分层风险。
禁忌三:pH漂移导致防锈剂析出
防锈剂的有效溶解依赖特定的pH范围。当加工液的pH因微生物繁殖、酸性物质带入或碱性组分消耗而下降时,原本溶解的防锈剂可能转变为不溶性的游离酸,从溶液中析出。析出物在液槽底部形成沉淀,或在工件表面形成白色残留。
pH漂移导致的析出是加工液使用中后期分层的常见原因。在配方设计阶段,需要评估防锈剂的有效pH窗口是否覆盖加工液在整个使用周期内的pH变化范围。当pH下降超出防锈剂的溶解边界时,即使添加量充足,防锈剂的有效浓度也会下降。
禁忌四:润滑剂浊点与加工温度的错配
非离子型润滑剂(如聚醚类)在温度升高至浊点以上时从水相中析出。当加工液的循环温度接近或超过润滑剂的浊点时,润滑剂在液槽中析出,表现为工作液浑浊或分层。
浊点错配导致的析出在夏季高温工况中尤为常见。在配方开发阶段,需要确认润滑剂的浊点是否高于加工液的最高使用温度。实际使用中,当加工温度接近润滑剂浊点时,应采用温度控制措施或选择浊点更高的润滑剂品种。
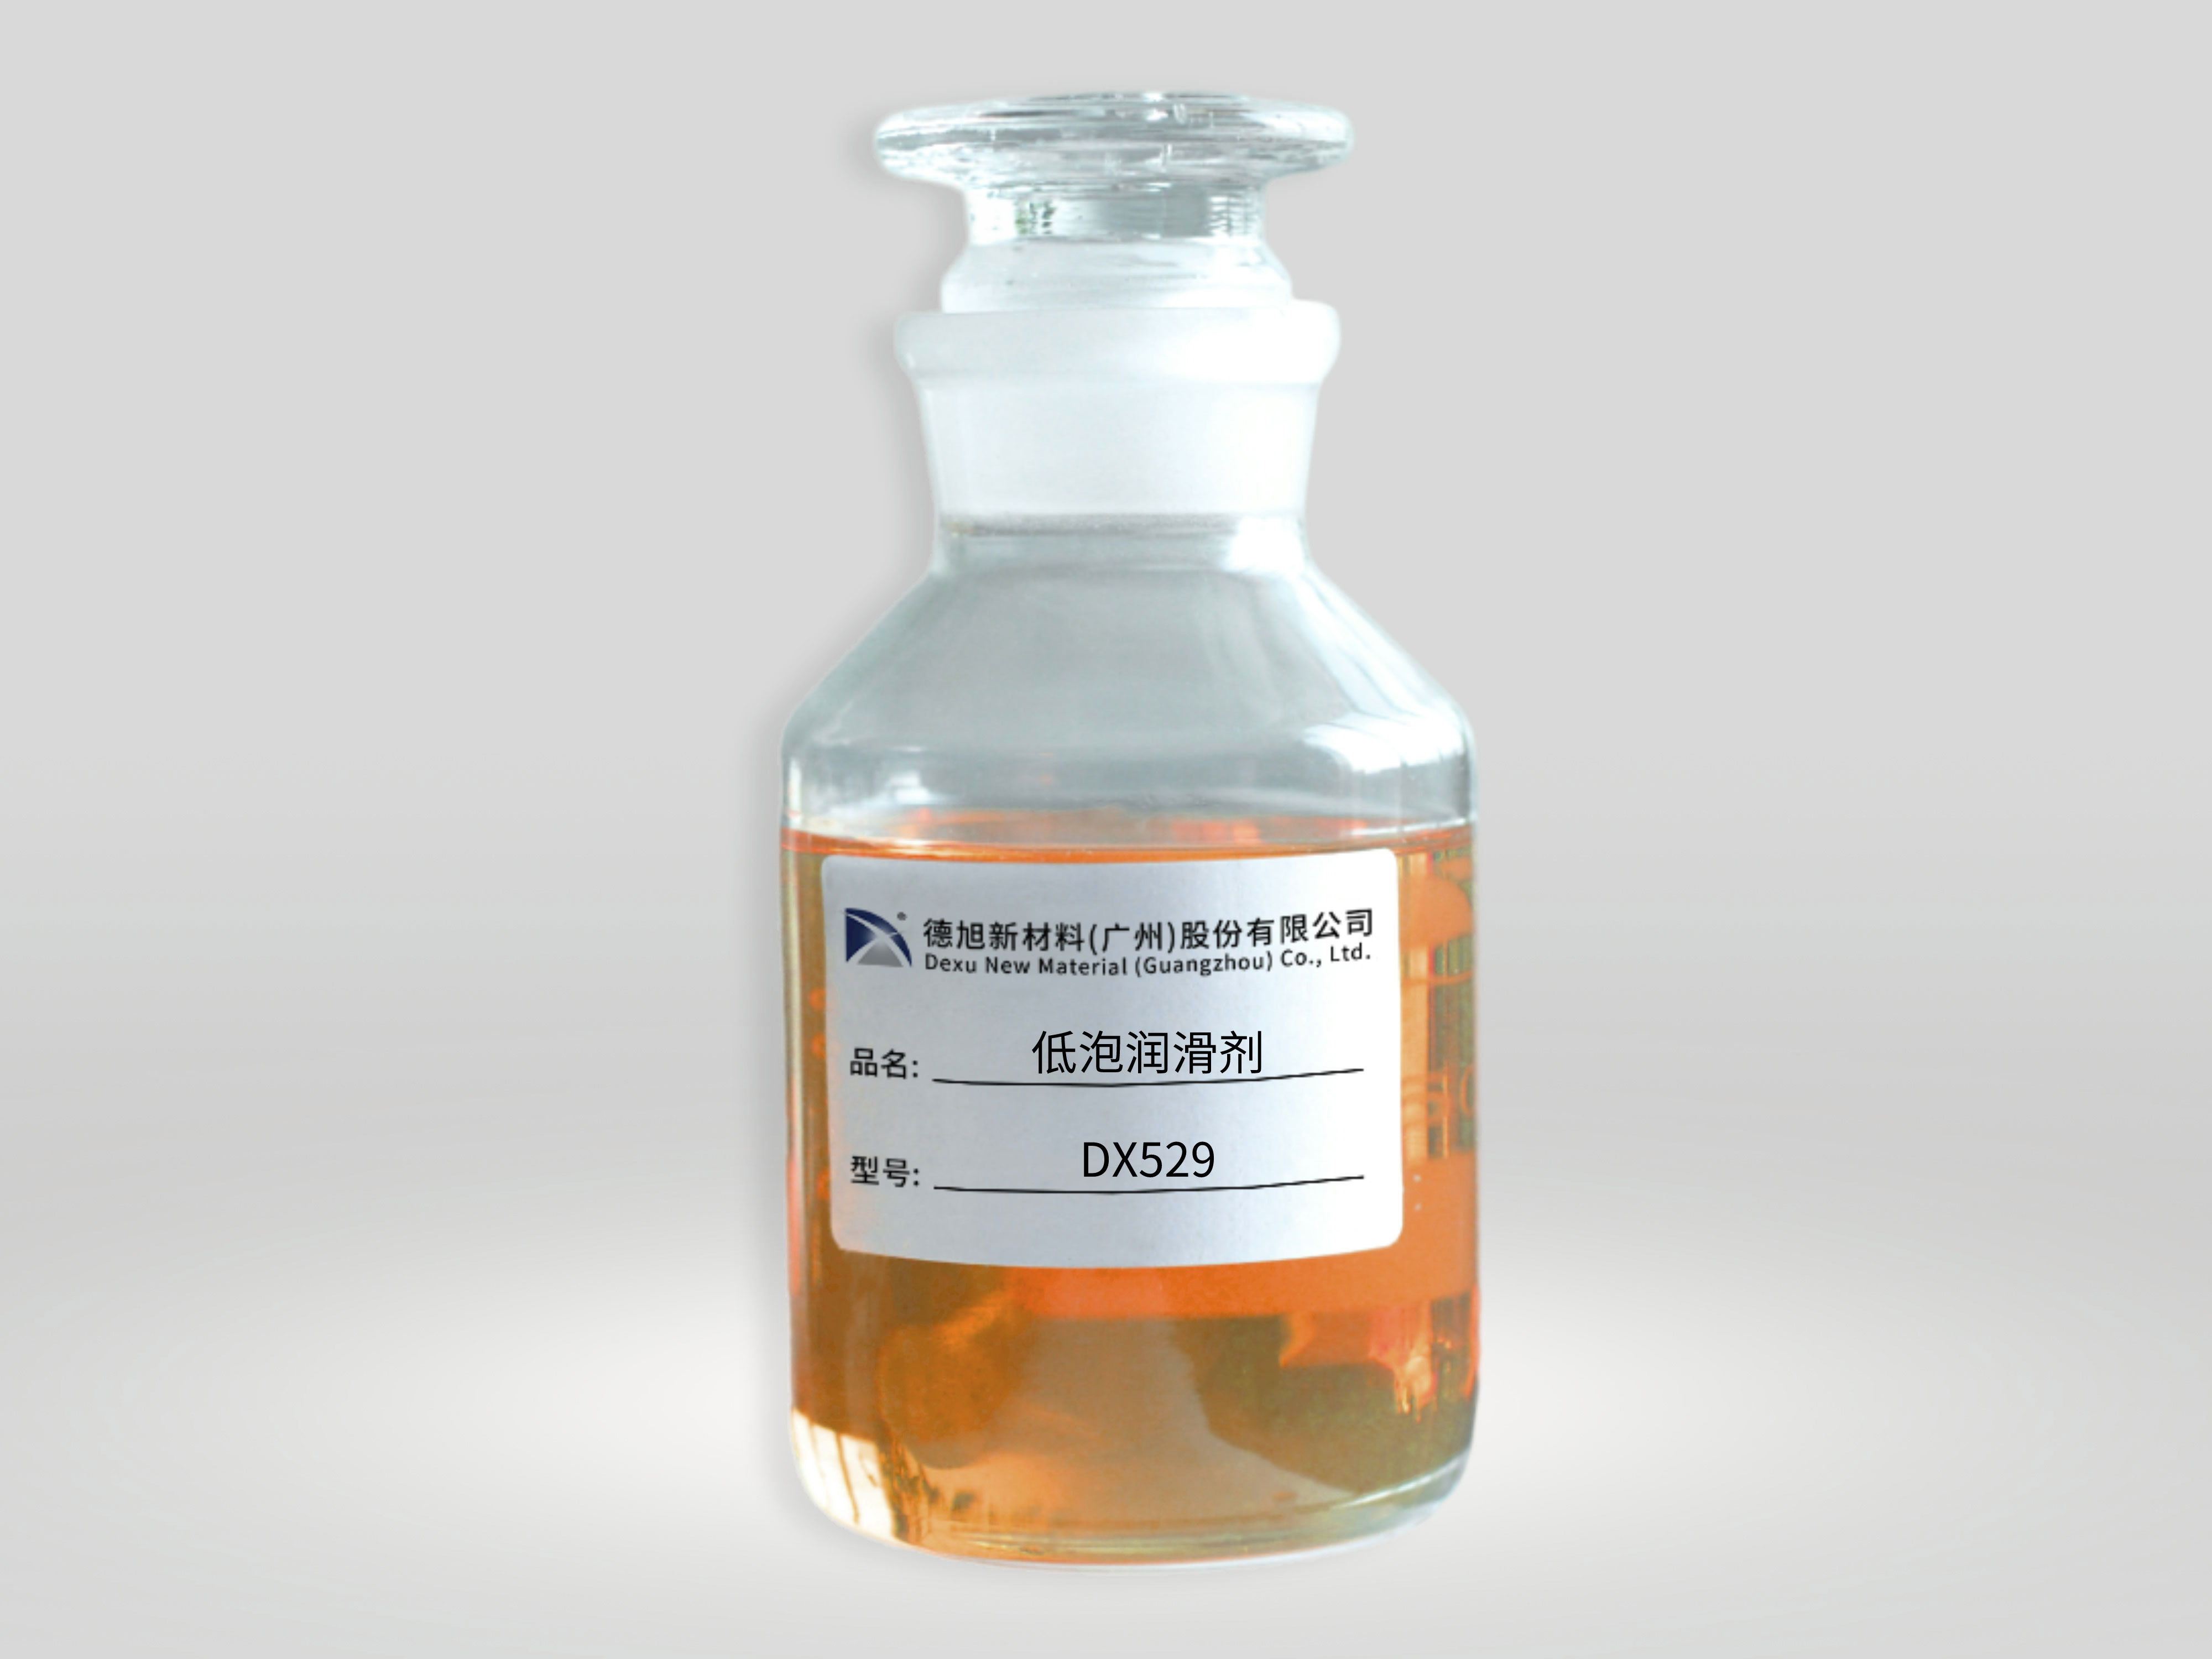
德旭新材料的低泡润滑剂DX529属于非聚醚型润滑剂,不依赖浊点效应,在宽温度范围内保持均相,可减少因温度波动导致的润滑剂析出分层风险。
复配禁忌检查清单
当加工液出现分层或析出时,建议按以下顺序排查:确认配方中是否同时含有阴离子表活和阳离子表活;检查配液用水硬度是否超出防锈剂的耐受范围;测量加工液的pH,确认是否在防锈剂的溶解窗口内;确认润滑剂的浊点是否高于加工温度;检查补液方式是否维持了各组分的平衡比例。
德旭新材料在加工液添加剂领域积累了配方配伍性数据,可根据具体工况提供复配建议。如需排查配方分层问题或优化复配方案,可通过官方渠道联系技术团队,获取针对性的配伍性评估和支持。
你们在加工液配方调试中,遇到过添加剂配伍冲突导致分层、析出的问题吗?欢迎在评论区分享排查经验。


