

0.35%浓度在实验室测试中表现如何
球墨铸铁件防锈水的浓度设定,通常参考铸铁屑防锈测试(IP287标准)的数据。防锈剂DX309在0.35%工作液浓度下,2小时和48小时防锈测试均达到0级(无锈点)。0.35%是一个在实验室条件下验证有效的浓度。
但产线工况与实验室条件不同。实验室测试是在恒温恒湿、试片洁净、防锈水新配的条件下进行的。产线工况中,水质硬度、环境湿度、工件表面状态、防锈水使用周期等因素都在持续变化。0.35%浓度在实验室条件下能防锈48小时,在产线工况下可能只能防锈24小时甚至更短。
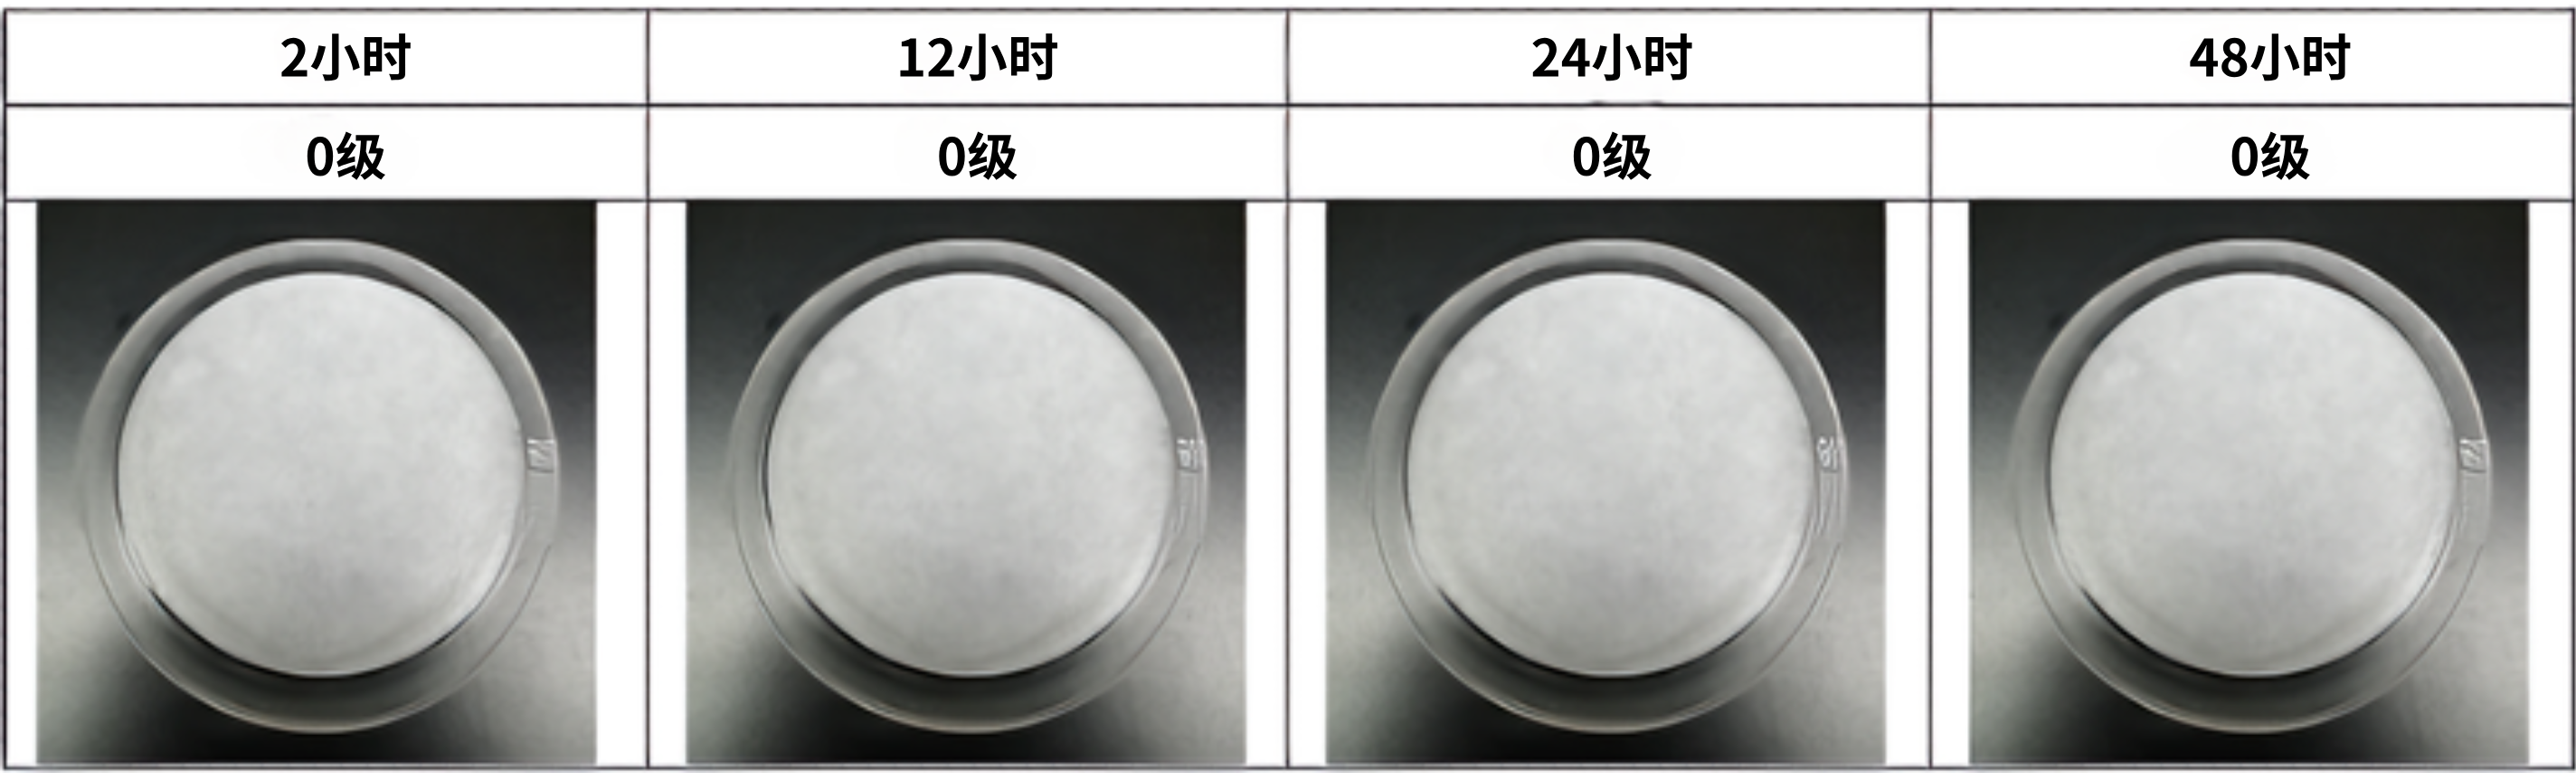
不同工况下的浓度调整逻辑
工况一:水质硬度
防锈水配制用水的硬度直接影响防锈剂的有效浓度。水中的钙镁离子会与防锈剂分子中的羧酸根结合,消耗有效组分。当配液用水硬度升高时,防锈剂的有效浓度下降,需要提高添加量来补偿。
水质硬度每升高100ppm,建议将防锈水浓度提高0.05%-0.1%。超过300ppm时,建议评估是否需要进行水质预处理或选择更适合的防锈剂类型。
工况二:环境湿度
车间环境湿度是影响防锈周期的外部变量。当相对湿度超过65%时,金属表面会形成连续的极薄水膜,腐蚀反应速率加快。梅雨季节相对湿度持续超过80%,防锈周期通常比干燥季节缩短50%以上。
湿度升高时,建议适当提高防锈水浓度。夏季高湿季节,防锈水浓度应调整至上限(1.0%-1.2%),以补偿湿度加速腐蚀的影响。
工况三:防锈周期要求
0.35%浓度的防锈周期在实验室条件下为48小时。如果实际防锈周期要求为24小时,0.35%浓度可能足够。如果防锈周期要求为72小时或更长,则需要提高浓度至0.5%-0.8%。
防锈周期要求每延长24小时,建议将浓度提高0.1%-0.2%。具体的对应关系需要根据实际工况进行验证。防锈周期受工件形状、存放环境、加工液残留等多种因素影响,建议通过现场测试确认有效浓度。
工况四:工件表面状态
加工后的球墨铸铁件表面状态影响防锈水的吸附效果。磨削后的新鲜表面比存放一段时间的表面更容易吸附防锈剂,但对防锈保护的需求也更迫切。如果工件表面有加工液或油污残留,防锈水的有效吸附会受到干扰,需要更高的浓度来补偿。
工况五:防锈水使用周期
防锈水在使用过程中,有效成分因工件带出和水分蒸发而持续消耗。新配防锈水在0.35%浓度下可能达标,使用2-3天后有效浓度可能已降至0.2%以下。需要定期检测浓度并及时补加原液。建议每班次检测一次防锈水浓度,确保有效浓度不低于工艺要求的下限。补液时按比例补加原液,维持各组分的平衡比例。
球墨铸铁件的特殊性
球墨铸铁的微观组织中含有球状石墨。在加工过程中,石墨球被切割后裸露在表面,形成石墨微区与铁基体的复合界面。防锈剂在石墨-铁界面上的吸附行为与在单一铁基体表面不同。在球墨铸铁件防锈中,防锈剂需要在两种表面上同时形成有效吸附,防锈水的浓度窗口较窄。
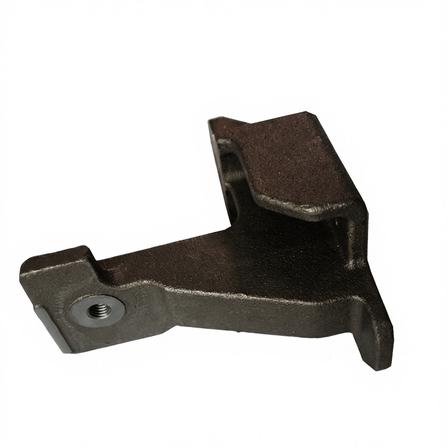
球墨铸铁件防锈水0.35%浓度在实验室条件下达标,但实际产线中受水质硬度、环境湿度、防锈周期、工件表面状态和防锈水使用周期等因素影响,需要根据具体工况调整浓度。建议在产线应用初期通过梯度测试(0.35%、0.5%、0.7%、1.0%)确认该工况下的有效浓度,建立日常检测制度,根据浓度变化及时补加。
你们在球墨铸铁件防锈中,遇到过0.35%浓度防锈周期不达标的情况吗?欢迎在评论区交流具体工况和调整经验。


