

硬脂酸锌为什么比普通油污更难洗?
硬脂酸锌广泛存在于压铸脱模剂、塑料润滑剂、粉末冶金成型助剂中,是工业加工场景的常用助剂。在压铸工艺中,它依靠高温成膜实现顺利脱模;在塑料加工中,作为外润滑剂降低熔体与模具的摩擦阻力,保障加工顺畅。
硬脂酸锌属于金属皂类物质,具备典型两亲结构:长链烷基带来强疏水、蜡质特性,锌离子基团对金属模具、工件表面具备极强化学吸附亲和性。也正是这种特殊结构,让它的清洗难度远高于普通机油、黄油等常规油污。
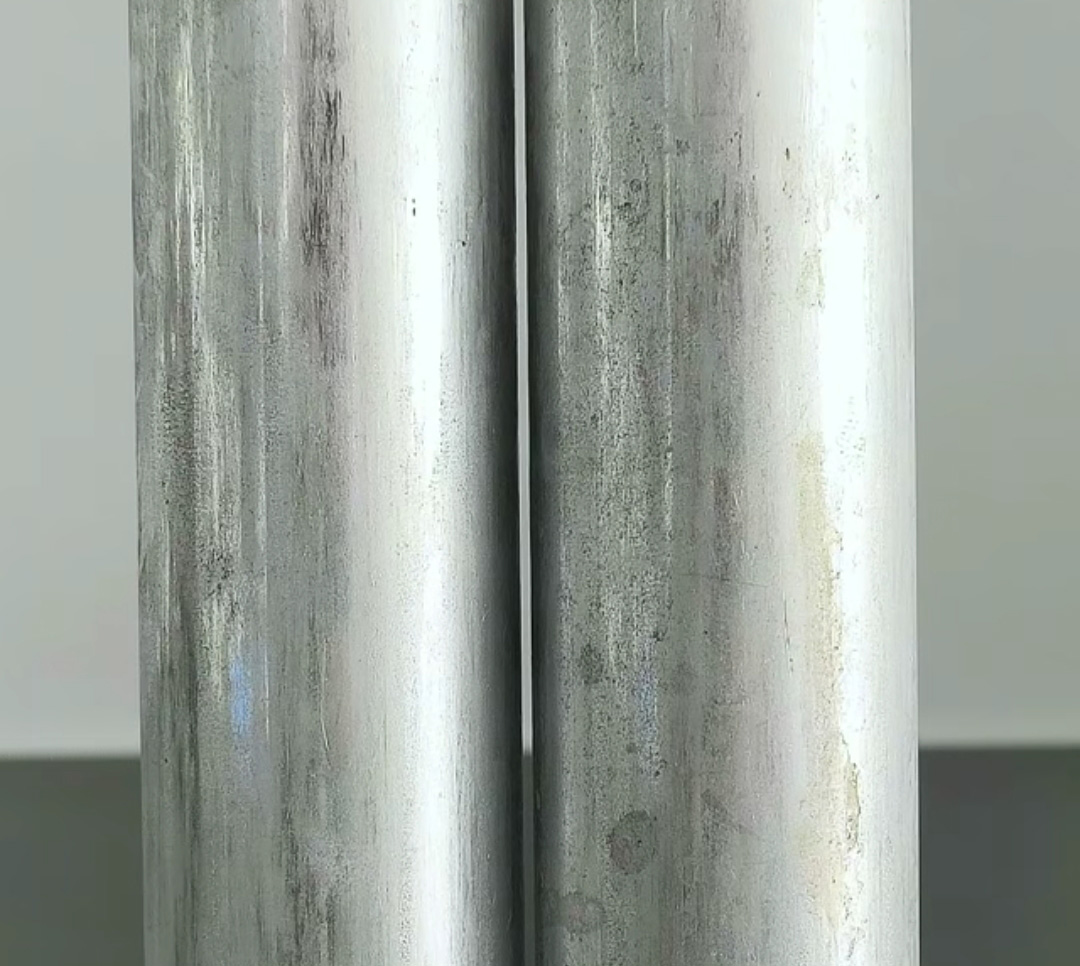
现场很多清洗不良问题,根源都在硬脂酸锌残留:清洗后工件表面泛白、附着白色粉末;摸起来持续滑腻,润滑膜未彻底破除;后道喷涂、氧化工序出现起泡、附着力差、掉漆等缺陷。
常规碱性除油方案对普通油脂皂化剥离效果优异,但对硬脂酸锌基本失效。硬脂酸锌本身就是稳定金属皂,常规碱剂无法有效皂化分解;叠加高温压铸工况影响,部分残留物会发生碳化、聚合反应,形成类树脂致密附着层,牢牢锁附在工件表面,进一步加大清洗难度。
硬脂酸锌残留的核心清洗逻辑
普通油污清洗只需要“乳化除油”,而硬脂酸锌残留清洗必须同时完成三步核心动作:界面渗透铺展、残留物软化剥离、固体粉末稳定分散,缺一不可。
多数清洗配方失效的关键原因,是只具备乳化能力,缺失金属皂分散能力。常规表活只能乳化液态油脂,无法分散硬脂酸锌固化粉末与碳化层。
合格的硬脂酸锌清洗体系,首先需要极低界面张力,让药液快速在疏水蜡质残留表面铺展润湿,渗入残留物与金属基材的结合界面,破坏附着力;其次需要强效剥离能力,软化、破除高温聚合、碳化的致密残留层;最后必须具备优异的固体分散性能,将剥离后的微细粉末稳定悬浮在工作液中,避免二次吸附、重新沉积。
简易自检方法:工件清洗烘干后,用干净白布擦拭,若布面留有白色痕迹,即可判定硬脂酸锌未被有效分散,仍存在微量残留,会直接影响后处理工序品质。
双组分复配方案:针对性解决硬脂酸锌残留难题
针对硬脂酸锌“附着力强、易碳化、难分散、易返粘”的四大清洗难点,DX129+DX103复配体系形成分散稳悬+强力剥离的协同链路,精准适配压铸、塑胶工件清洗工况。
DX129(十二烷基苯磺酸三乙醇胺盐)——核心分散润湿、缓蚀防护
DX129搭载高活性磺酸基团,对硬脂酸锌这类金属皂类污染物具备专属分散解构能力,可有效打散微细粉末残留,防止粉末团聚、二次沉积。同时可大幅降低清洗液界面张力,提升药液在蜡质、疏水残留表面的铺展渗透速度,为深层清洗奠定基础。
区别于普通表活,DX129适配铝材质工况,自带铝材缓蚀性能,清洗除残的同时,可保护压铸铝件不被腐蚀、发白、失光,完美适配铝压铸件精密清洗场景。常规推荐添加量2%-5%。

DX103(重油污清洗助剂)——强效剥离、破除碳化层
针对高温工况形成的厚重、黏稠、碳化硬脂酸锌残留,DX103提供强力剥离支撑。产品酸碱体系兼容性强,在酸洗、碱性清洗配方中均可稳定复配,无析出、无失效。
高温工况下剥离性能大幅提升,搭配超声波清洗可快速击穿致密残留层,缩短清洗时长、提升清洗良率。专门解决厚层残留、老化碳化膜难以剥离的行业痛点。常规推荐添加量1%-3%。
标准化配方框架与落地工艺建议
硬脂酸锌清洗不能只靠表活复配,合理的碱源搭配、工艺参数适配,是稳定清洗效果的关键。
1、碱源选型
优先选用碳酸钠、偏硅酸钠体系,严禁高比例氢氧化钠,避免强碱腐蚀锌合金、铝材基材,防止工件发黑、失光、腐蚀损伤。
2、工艺参数标准
工作液整体浓度控制在10%-15%;清洗温度锁定60-80℃,高温可大幅提升残留物软化、剥离效率;搭配超声波辅助清洗,强化渗透与剥离效果。
3、厚残留专项工序
针对脱模剂厚重、积碳严重、长期未彻底清洗的工件,增设5-10分钟预浸泡工序,让药液充分渗透残留层界面,再进行超声精洗,可彻底杜绝白点、滑腻残留。
硬脂酸锌清洗不净的本质,不是清洗力度不足,而是配方不适配金属皂类污染物。常规除油体系只能除油脂,无法分散金属皂粉末、破除高温碳化层。
DX129负责润湿铺展、分散粉末、基材缓蚀,DX103负责强力剥离老化厚层残留,双组分协同可一次性解决工件发白、滑腻、喷涂附着力不良等系列问题,适配压铸、塑胶全场景硬脂酸锌清洗需求。
你们在压铸件、塑料制品清洗过程中,遇到过硬脂酸锌白点残留、清洗不彻底的问题吗?欢迎在评论区交流工况与清洗方案。


