

新液好用、越用越拉胯,半个月就进入衰减期
很多CNC车间都存在一个共性问题:全新更换的切削液,前3天工况状态拉满,加工稳定、工件光洁度高、消泡顺畅、刀具磨损正常。但运行到第10天左右,开始陆续出现异常:泡沫莫名增多、工件工序间返锈、刀具磨损明显加快、加工手感变差。运行至第15天,液槽表面浮油堆积严重,工作液颜色浑浊、异味滋生,整体性能断崖式下滑。
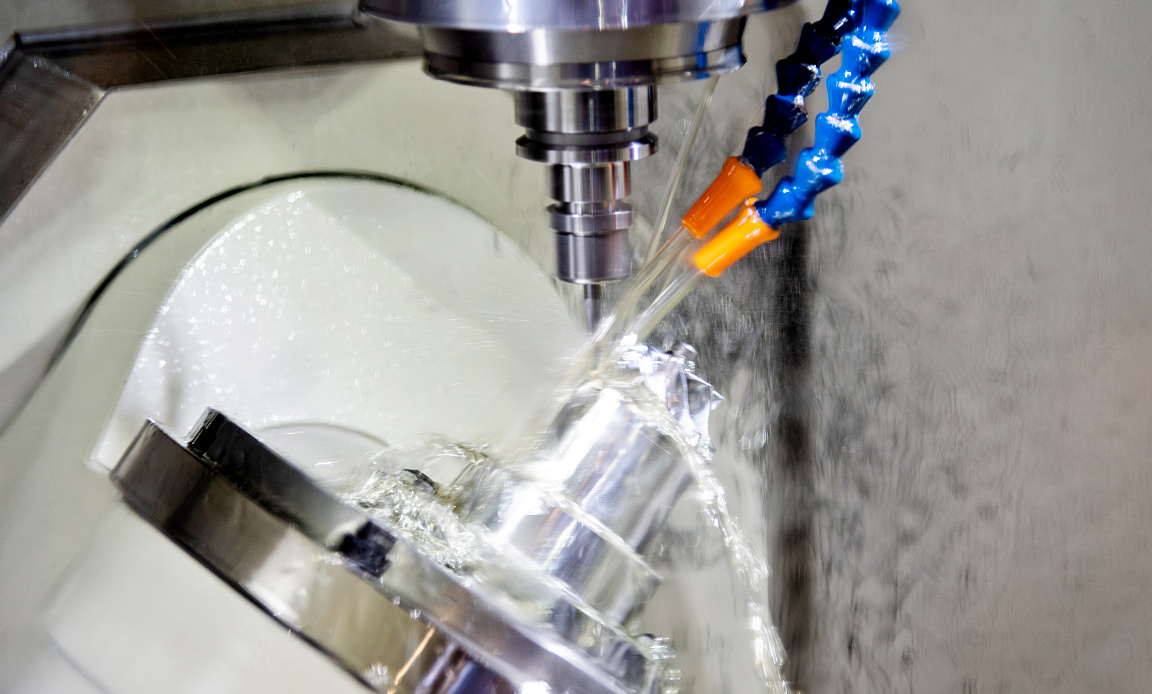
工艺排查时往往会陷入误区:用折光仪检测浓度,读数甚至比新配液更高。很多人误以为浓度充足,切削液状态就没问题。实则不然,偏高的读数只是水分持续蒸发带来的假性浓缩效应。表面浓度达标,体系内部有效组分早已失衡、持续衰减。
切削液短期失效,从来不是单一浓度问题,而是使用周期内多个关键节点持续劣化、层层叠加的结果。想要延长切削液使用寿命、稳定加工工况,必须找准日常维护的核心控制点。
切削液失效的三大核心节点变化
1、只补水、不补原液,有效组分持续稀释透支
切削液量产运行中,水分会持续蒸发,工件、设备也会不断带走工作液,导致液槽液位持续下降。车间最常见的维护习惯是液位低了直接补自来水,长期只补水、不补原液。
这种操作会造成致命的体系失衡:切削液中的表面活性剂、防锈剂、润滑剂等核心有效组分,随生产消耗持续减少,得不到补充;而自来水中的硬水离子、外界杂质、设备杂油却在槽液中不断累积。
最终出现折光读数虚高、有效浓度偏低的假象。体系润滑、防锈核心性能持续衰减,也是后期工件返锈、刀具易损、加工不良的首要诱因。
2、杂油不断累积,彻底打破乳液体系平衡
设备运行过程中,导轨油、液压油、主轴润滑油会通过密封间隙、工件带入等方式持续渗入切削液中,形成杂油污染。少量杂油不会影响工况,但长期累积叠加,会彻底破坏切削液原本稳定的乳化体系。
杂油会包裹切削液活性组分,阻碍防锈剂、润滑剂在金属加工界面的吸附成膜,直接导致防锈性能下滑、润滑效果衰减。同时会改变工作液泡沫特性,出现泡沫异常、消泡困难的问题,还会为微生物繁殖提供温床,加速切削液变质发臭。
3、pH持续走低,触发恶性循环式失效
切削液在使用周期内,pH值会呈不可逆的缓慢下降趋势。核心诱因包含四点:微生物代谢产生酸性物质、工件残留酸性杂质带入、空气中二氧化碳持续溶解、体系碱性中和组分不断消耗。
全新切削液pH大多维持在9.0-9.5,一旦降至8.0以下,会触发连锁失效反应:防锈剂吸附效率大幅下降、工件返锈风险剧增、杀菌剂活性减弱、微生物快速繁殖,进而加剧槽液酸化、异味滋生、体系恶化,形成无法自愈的恶性循环。
针对性组分补加方案,稳住周期性能
防锈组分:DX308精准补加,长效锁定防锈性能
全合成切削液的防锈能力,核心依靠防锈剂DX308的化学吸附成膜作用。生产过程中,防锈组分会因工件带出、滤芯过滤、体系消耗持续流失,是工况衰减的核心短板。
日常维护中需定期抽检工件防锈状态与槽液有效组分,在pH偏离工艺窗口、防锈性能下滑前,按需补加DX308,快速修复金属表面防护膜,阻断腐蚀通路。DX308适配车间常规水质,2000ppm硬水环境下全程澄清透明、无析出无沉淀,可抵抗日常水质硬度波动,稳定维持全周期防锈能力。
润滑组分:DX512协同加持,稳定加工工况
磷酸酯DX512在切削液体系中兼具润滑、缓蚀双重功效,是保障加工精度、降低刀具磨损的核心组分。高负荷加工工况下,润滑组分消耗速度更快,若长期不补加,会直接导致加工顺滑度下降、刀具磨损加剧。
DX512具备优异的抗硬水稳定性,在切削液全使用周期内,不受常规水质波动影响,不析出、不失活。定期检测润滑性能、按需补加DX512,可持续维持体系润滑平衡,适配多材质、高负荷加工场景,稳定加工品质。
标准化日常维护流程,从根源避免快速失效
切削液半个月性能崩盘,从来不是药剂质量问题,而是日常维护不规范、无预判、无干预导致。标准化运维可彻底延长槽液寿命、稳定量产工况:
1、 规范补液逻辑:杜绝单一补水,每补水3-4次后,必须补加一次原液,平衡体系内表活、防锈、润滑各组分比例,避免有效组分透支。
2、 定期除杂控油:常态化撇除液面浮油,定期检查设备密封件,从源头减少杂油渗漏污染,保障乳液体系稳定。
3、 常态化pH监测:每2-3天检测一次槽液pH值,数值偏离工艺窗口时,及时补充pH调节剂或适量原液,避免酸化恶性循环。
4、 过滤系统运维:定期检查过滤系统压差,按设备标准清理滤网、更换滤芯,及时截留杂质与失效组分,减少体系污染累积。
切削液周期失效,是补水方式错误、杂油累积、pH酸化、组分消耗多重因素叠加的结果。仅凭折光浓度判断槽液状态,是车间最大的运维误区。建立「定期监测、按需补加、提前干预」的维护机制,搭配DX308+DX512组分精准运维,可彻底解决短期性能衰减问题,大幅延长切削液使用寿命,降低生产成本与不良率。
你们在切削液量产使用中,遇到过新液好用、半个月后性能骤降、返锈发臭的问题吗?欢迎在评论区交流排查思路与运维经验。


