

清洗后表面仍有油膜,问题往往不在清洗力
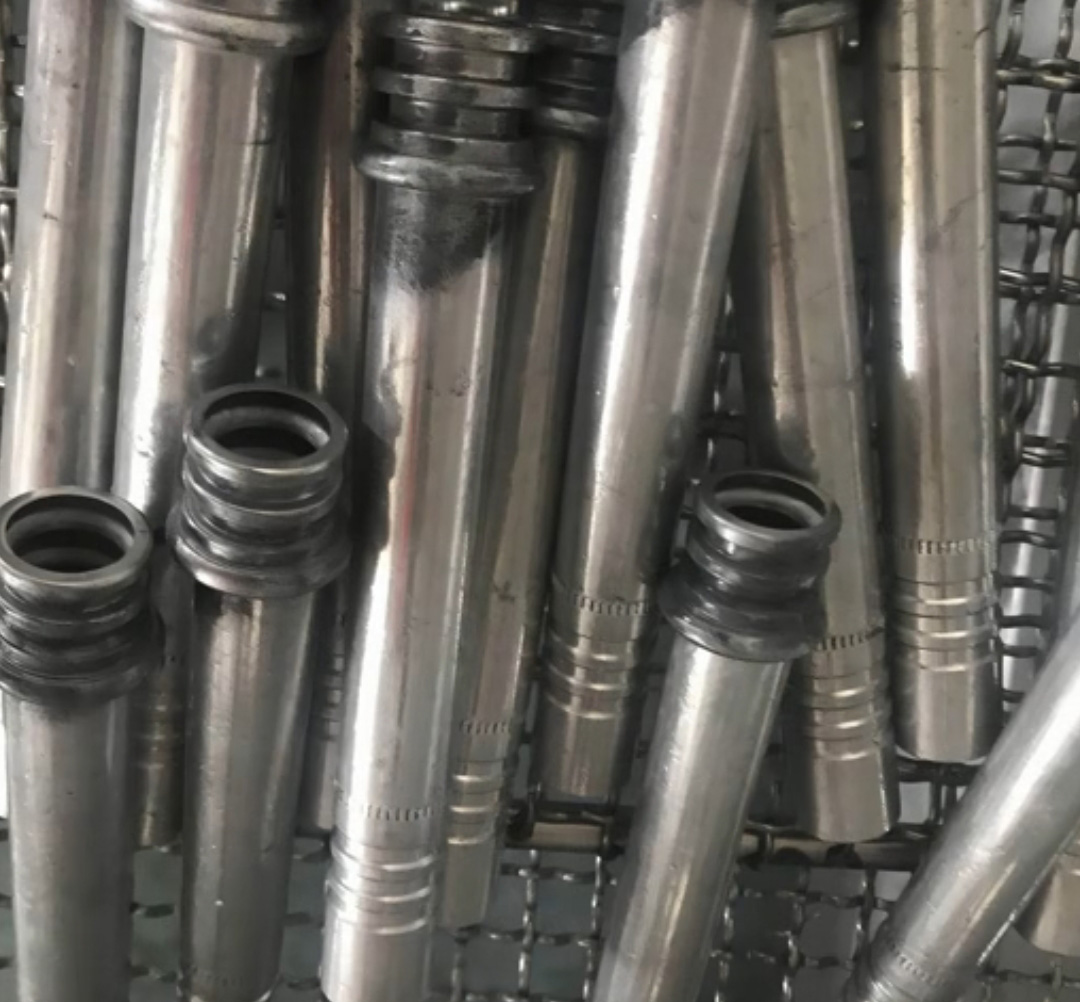
切削油清洗不彻底,是金属加工后处理中频发的工艺问题。工件从清洗线出来后,表面看起来干净,但用白布擦拭——布上留下了油渍痕迹。表面水膜不连续,在烘干后出现黄色或褐色斑点。
乳化是切削油清洗的核心过程。当乳化不充分时,油污无法被有效分散到清洗液中,部分油污以微小油滴形式重新附着在工件表面,或形成一层肉眼难以察觉的油膜。乳化不充分的根本原因通常是表活选择、清洗条件和油污特性三者之间的匹配出现了偏差。
原因一:表面活性剂的亲水亲油平衡值与切削油不匹配
切削油的成分复杂,含有基础油、极压添加剂(氯化石蜡、硫化油脂、磷酸酯等)和防锈剂。不同配方的切削油对表面活性剂的亲水亲油平衡值(HLB值)要求不同。
当表面活性剂的亲水亲油平衡值偏高时,表活对水的亲和性较强,对油污的亲和性不足,油污难以被乳化成细小油滴。当亲水亲油平衡值偏低时,表活对油污的亲和性较强,但乳化后的油滴难以稳定分散,容易重新聚集。工业清洗中乳化不充分的常见表现是:清洗液表面浮油明显,但工件表面仍有油膜残留。
针对切削油清洗场景,脱脂表面活性剂DX106在配方中作为主表活使用时,其在自来水配制条件下保持稳定的乳化能力。建议添加量5%-12%,具体需根据切削油的黏度和添加剂类型做梯度测试确认。在配方开发中,通过测试清洗后表面水膜的连续性和完整性,可以判断表活与切削油的亲水亲油平衡值匹配度。
原因二:清洗温度低于切削油的浊点或倾点
温度对乳化效率的影响体现在两个层面。当清洗温度低于切削油的倾点时,油污的黏度高、流动性差,表活难以将其乳化成微小油滴。当清洗温度高于非离子表活的浊点时,表活从水相中析出,失去乳化能力。含聚醚类表面活性剂的清洗方案在温度波动较大的工况下容易出现浊点析出,导致乳化效率下降。
清洗温度建议控制在切削油倾点以上10-15℃,同时低于表活浊点以下5-10℃。常规切削油的倾点通常在-10℃至10℃之间,清洗温度建议50-65℃。对于含聚醚类表活的配方,需确认浊点是否高于最高清洗温度,避免在清洗过程中因温度波动出现析出。
原因三:切削油中的极压添加剂对乳化的干扰
切削油中的极压添加剂(氯化石蜡、硫化油脂、磷酸酯等)具有较高的界面活性,在油水界面上与表面活性剂竞争吸附位点。当表活的乳化能力不足以克服极压添加剂的界面活性时,油水界面张力无法有效降低,乳化不完全。
切削油中的极压添加剂含量较高时,常规表活的乳化效率下降。需要选择对极压添加剂具有更强亲和性的表活体系,或通过复配不同类型的表活来增强乳化能力。DX106对含极压添加剂的切削油具有一定的乳化能力,在配方开发阶段建议通过乳化稳定性测试验证其在切削油体系中的实际效果。
改进方案
切削油清洗乳化不充分的问题,建议从亲水亲油平衡值匹配、温度窗口控制和极压添加剂干扰三个方向排查。选择与切削油亲水亲油平衡值匹配的表活体系,确认清洗温度在有效范围内,评估极压添加剂对乳化体系的干扰程度。DX106在切削油清洗配方中可作为乳化组分使用,具体效果需结合切削油类型和清洗条件做验证。
你们在切削油清洗中遇到过乳化不充分的问题吗?欢迎在评论区交流具体现象和工况条件。


